Leave Your Message
化学
化学

化工行业的自动化内部物流

1. 空间优化
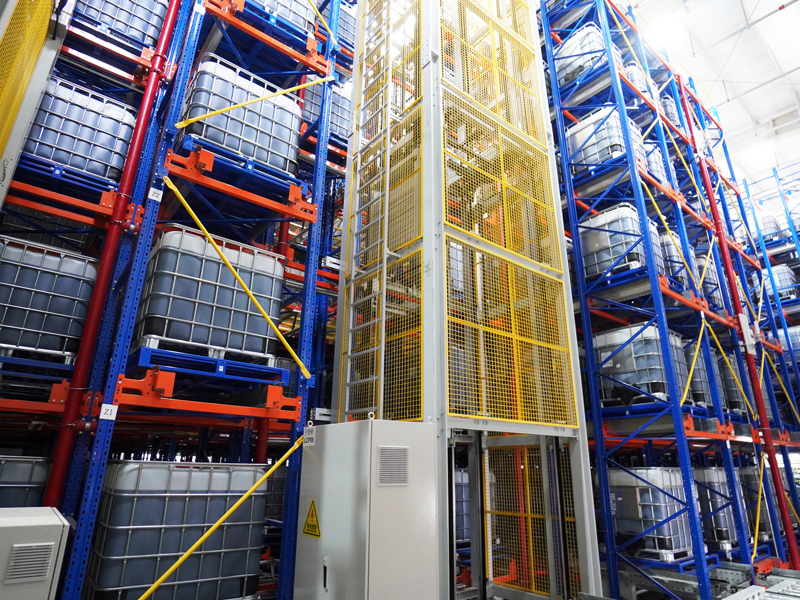
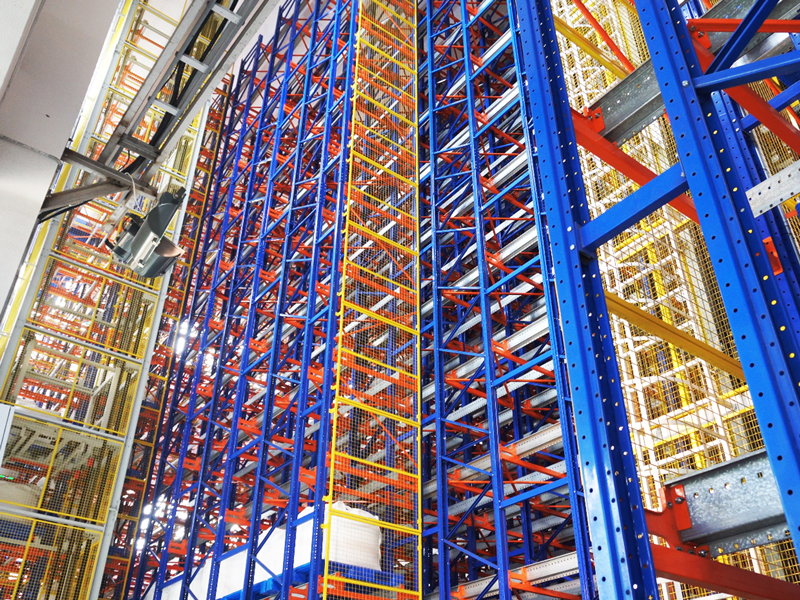
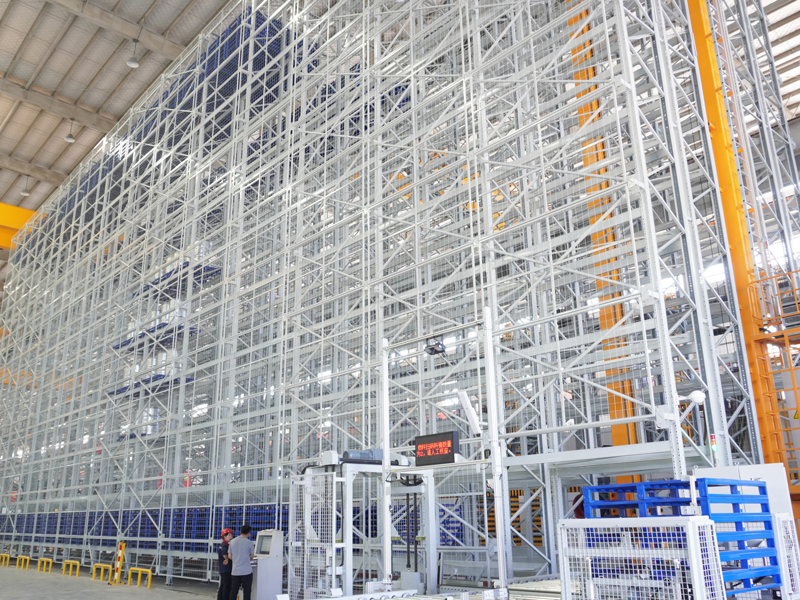
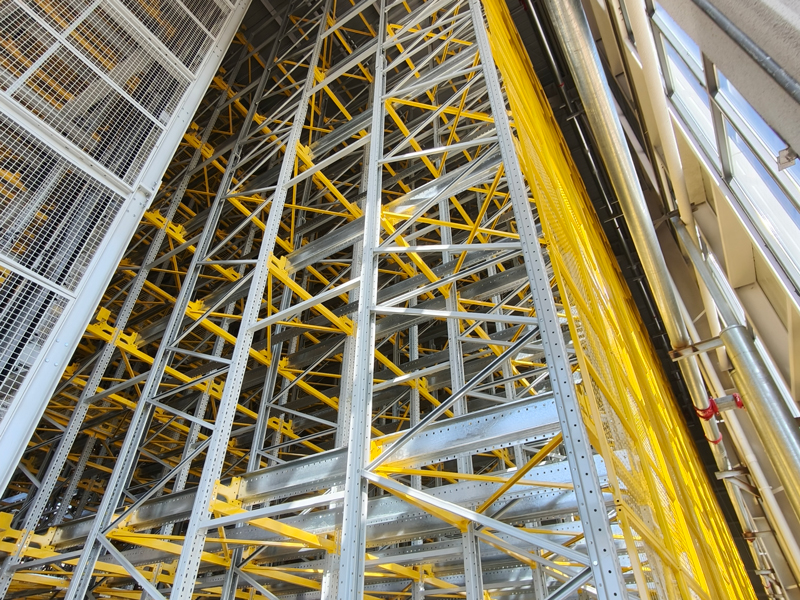
高架货架系统最大限度地提高了垂直存储容量,在相同的占地面积内成倍提高了仓库利用率。
2. 效率提升
堆垛机、穿梭机器人和AGV等自动化存储和检索设备全天候运行,以速度和精度支持大批量和多批次的入库和出库操作。
3. 安全保障
通过对温度、湿度、泄漏、腐蚀和火灾风险进行智能监控,并结合防爆组件,确保符合化工行业严格的安全要求。
4. 批次可追溯性
建立了严格的批次管理和可追溯性机制,以确保完全遵守化学品仓储法规。

行业洞察

化工行业的仓储管理必须严格遵守规章制度,建立完善的安全机制,并在成本和效率之间取得平衡。许多企业面临以下挑战:
高安全风险: 化学品通常易燃、易爆或具有强腐蚀性,从而造成多重风险。人工操作复杂且危险,显著增加了操作风险。
严格的监管要求: 仓库必须满足强制性条件,例如防爆电气系统、防火分区、危险材料分类和温湿度控制,这需要企业投入大量资金。
复杂管理: 由于 SKU 种类繁多、区域划分混乱、存储和检索需求复杂,传统的叉车人工操作效率低下且难以管理。
严重的太空浪费: 由于化学材料的特殊性质,直接堆叠是不可行的,导致大量空间浪费。
化学

自动化存储和检索在化学工业中的应用

DELIECN自动化存储和检索系统(AS/RS)满足化工企业在安全性、合规性、存储密度和效率方面的特定需求。设备组件采用防爆配置,有效降低易燃、易爆和有毒物质带来的风险。自动化减少了对人工操作的依赖,最大限度地降低了操作风险。通过分区管理和智能调度,该系统确保完全符合法规要求,同时实现高效的入库/出库操作和全面的可追溯性。

DELECN解决方案的独特之处

我们智能灵活的仓储物流解决方案助力食品饮料企业自信实现以下目标:

  • 3–10倍
    与传统平板仓库相比,存储密度更高。
  • 50%–300%
    与人工搬运相比,操作效率更高。
  • 99.99%
    库存数据准确率,错误率低至 0.01%。
  • 1000+
    交付智能仓储项目,提供从生产到存储的端到端自动化解决方案。
化学品1

立即获取免费定制解决方案!