
 AS/RS搬运机器人
 垂直存储模块
 输送设备
 智能仓储系统
 仓库货架
 行业
 服务
 关于我们




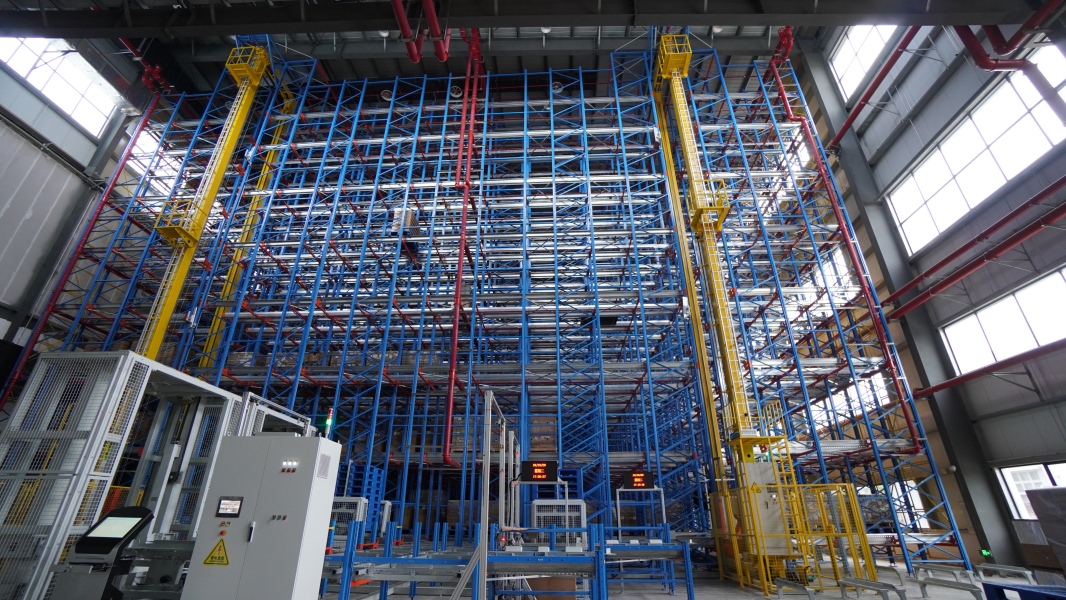


非标铸造外壳零件自动化存储系统
介绍
在许多制造工厂中,车间生产的铸件形状不规则,必须放置在专用托盘上。传统上,操作人员通常使用叉车和纸质库存记录,手动对这些零件进行分类、搬运、堆垛和记录。
对于大型重型拖拉机铸件,例如发动机壳体和变速箱壳体,这种模式会带来一些实际问题。高位叉车堆垛会增加安全风险,人工搬运可能会损坏贵重铸件,而且库存记录通常无法实时更新。此外,地面存储也限制了垂直空间的利用,并减缓了物料周转速度。
为了解决这些问题, 自动化存储和检索系统 可以将物料搬运、清洗线转运、入库出库操作和库存管理整合到一个可控流程中。其结果是:更安全的搬运、更高的周转效率、更低的运营成本和更智能的仓库运营。
铸造外壳零件存储系统概述
铸造外壳部件通常体积大、重量重、形状不规则且价值高。人工叉车搬运劳动强度高、操作风险大,而传统存储方式占地面积大且视野受限。
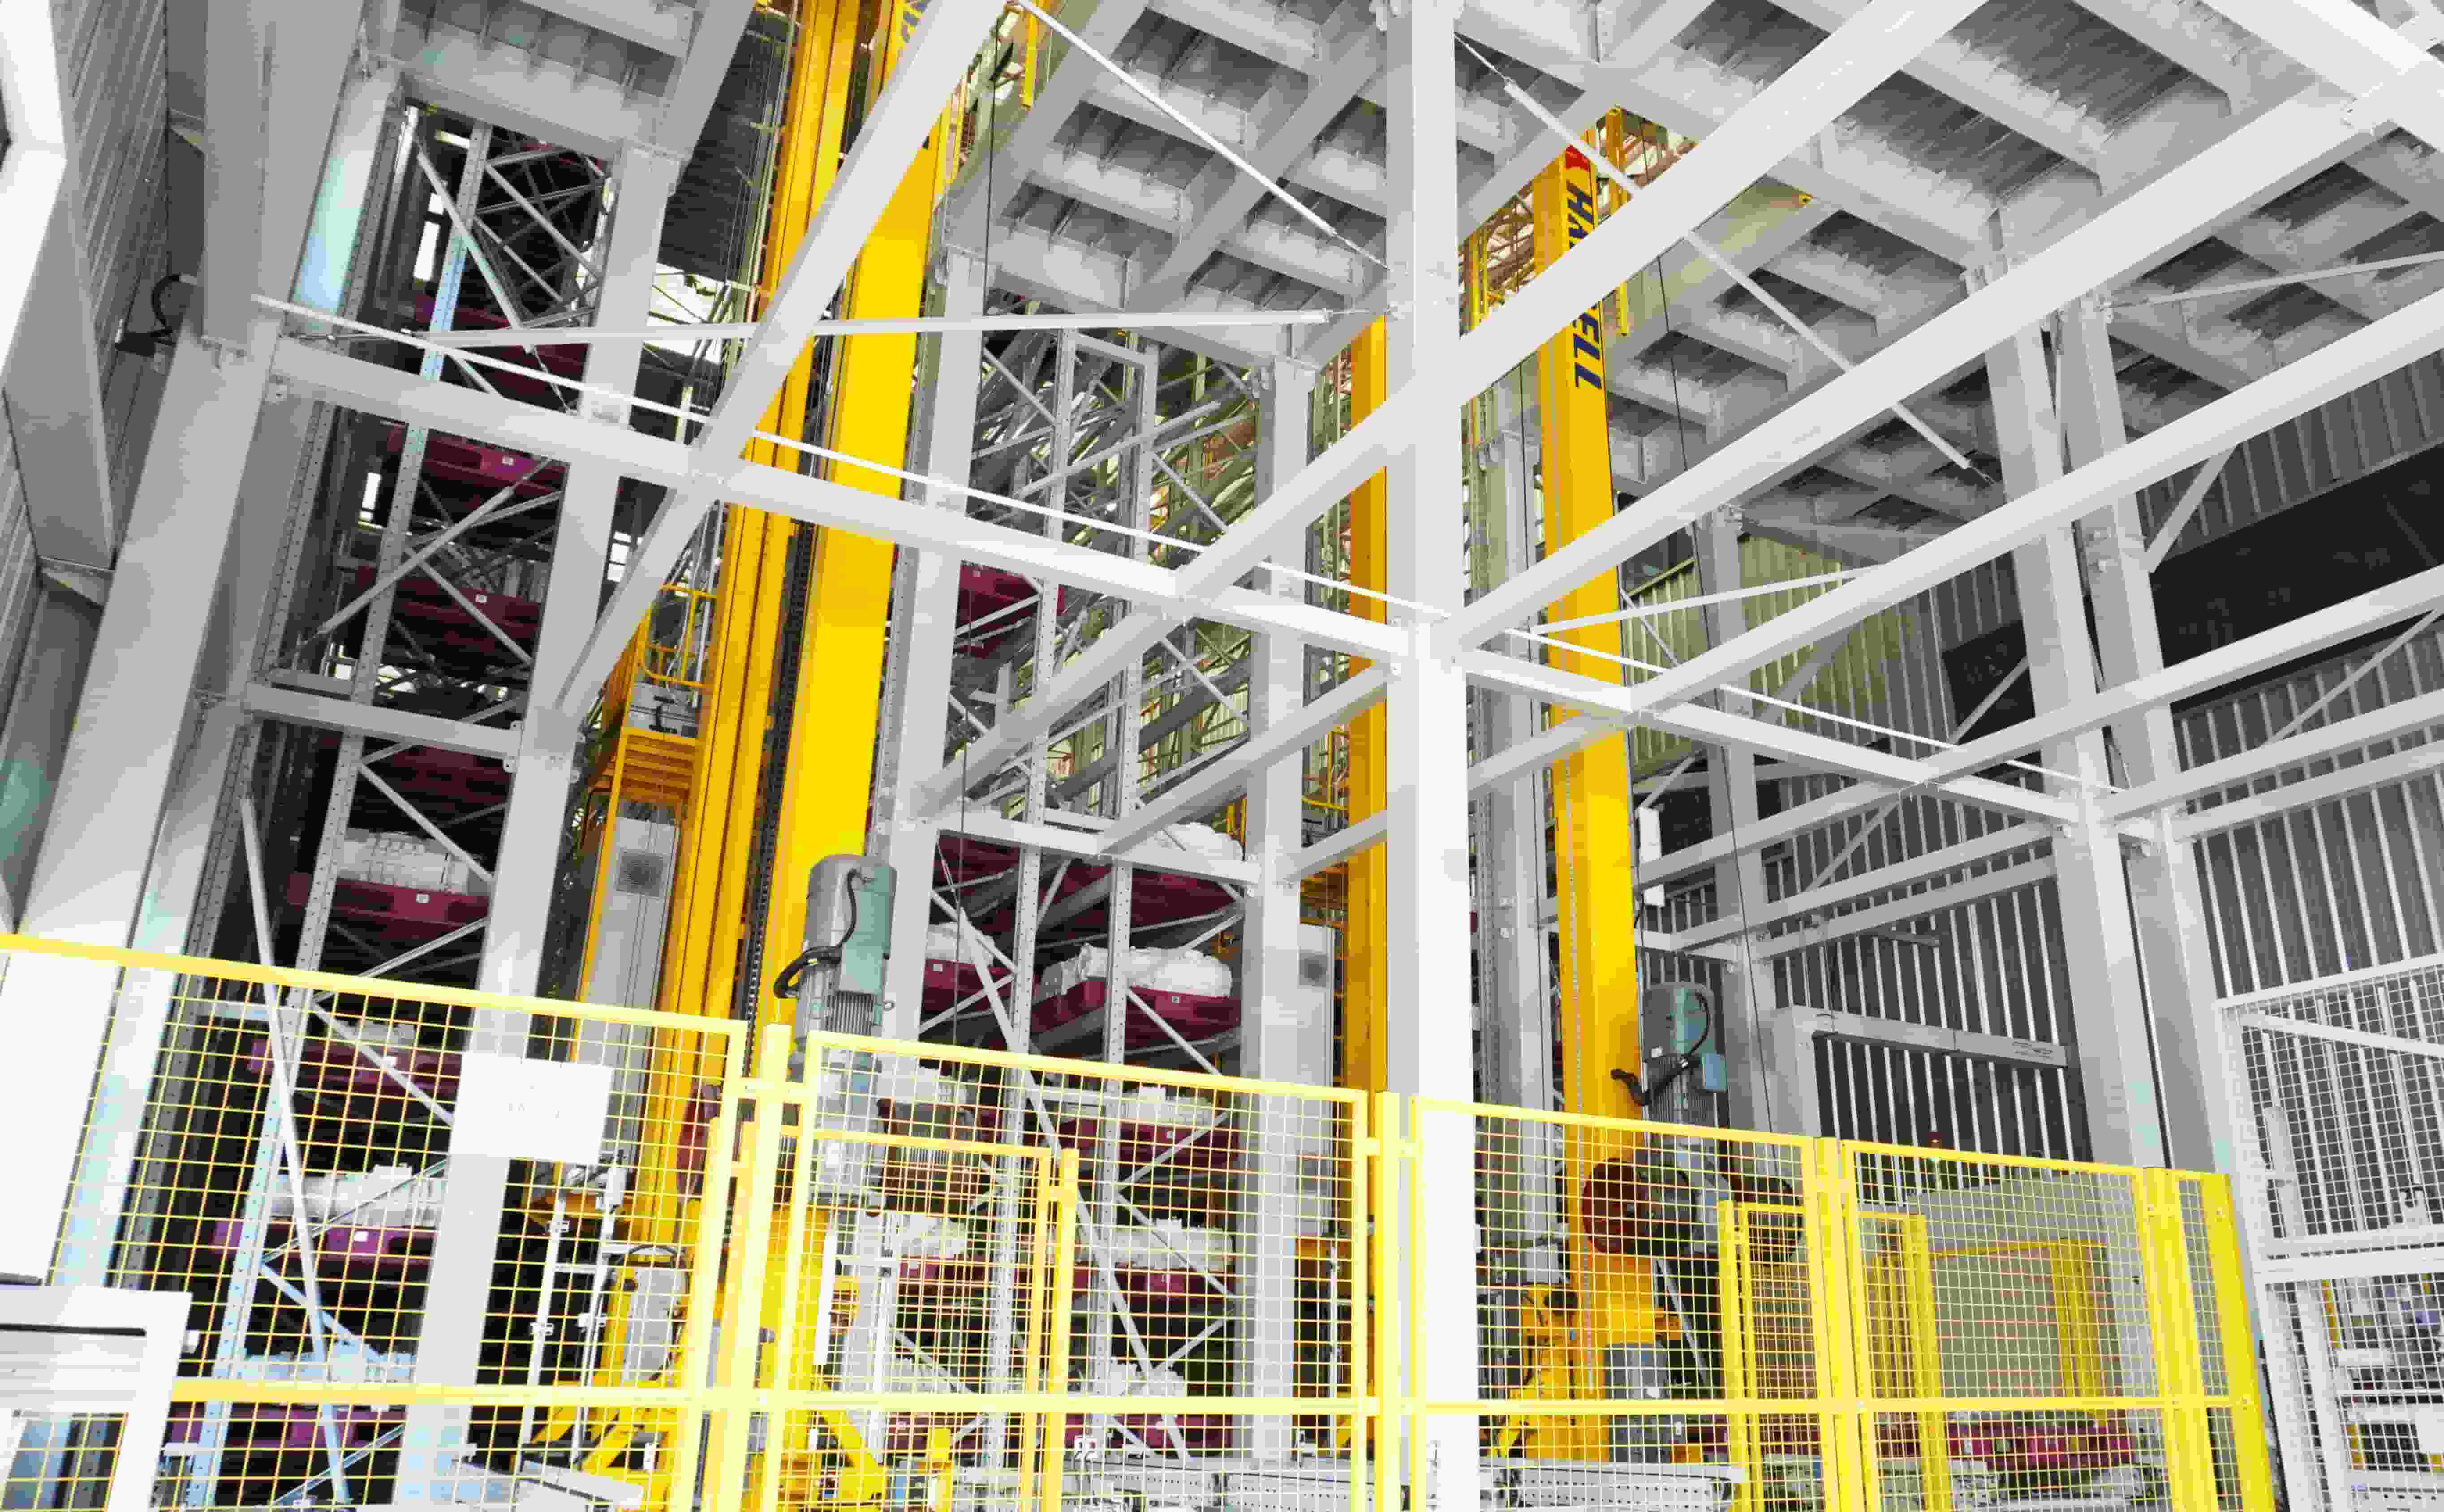
考虑到铸造外壳的搬运特性,该项目采用双柱堆垛起重机,以提高结构稳定性和运行可靠性。堆垛起重机采用矢量闭环变频控制,在保证高速运行的同时,降低了负载不稳定性。
升降机构采用带制动器的螺旋锥齿轮减速电机直接驱动卷筒。钢丝绳驱动负载平台上下移动。固定滑轮和动滑轮均采用工程尼龙材质,有助于降低噪音并简化维护。钢丝绳的安全系数设计为10,定制的高强度钢丝绳可保证4至6年的稳定使用。
集成式AGV搬运和过程连接
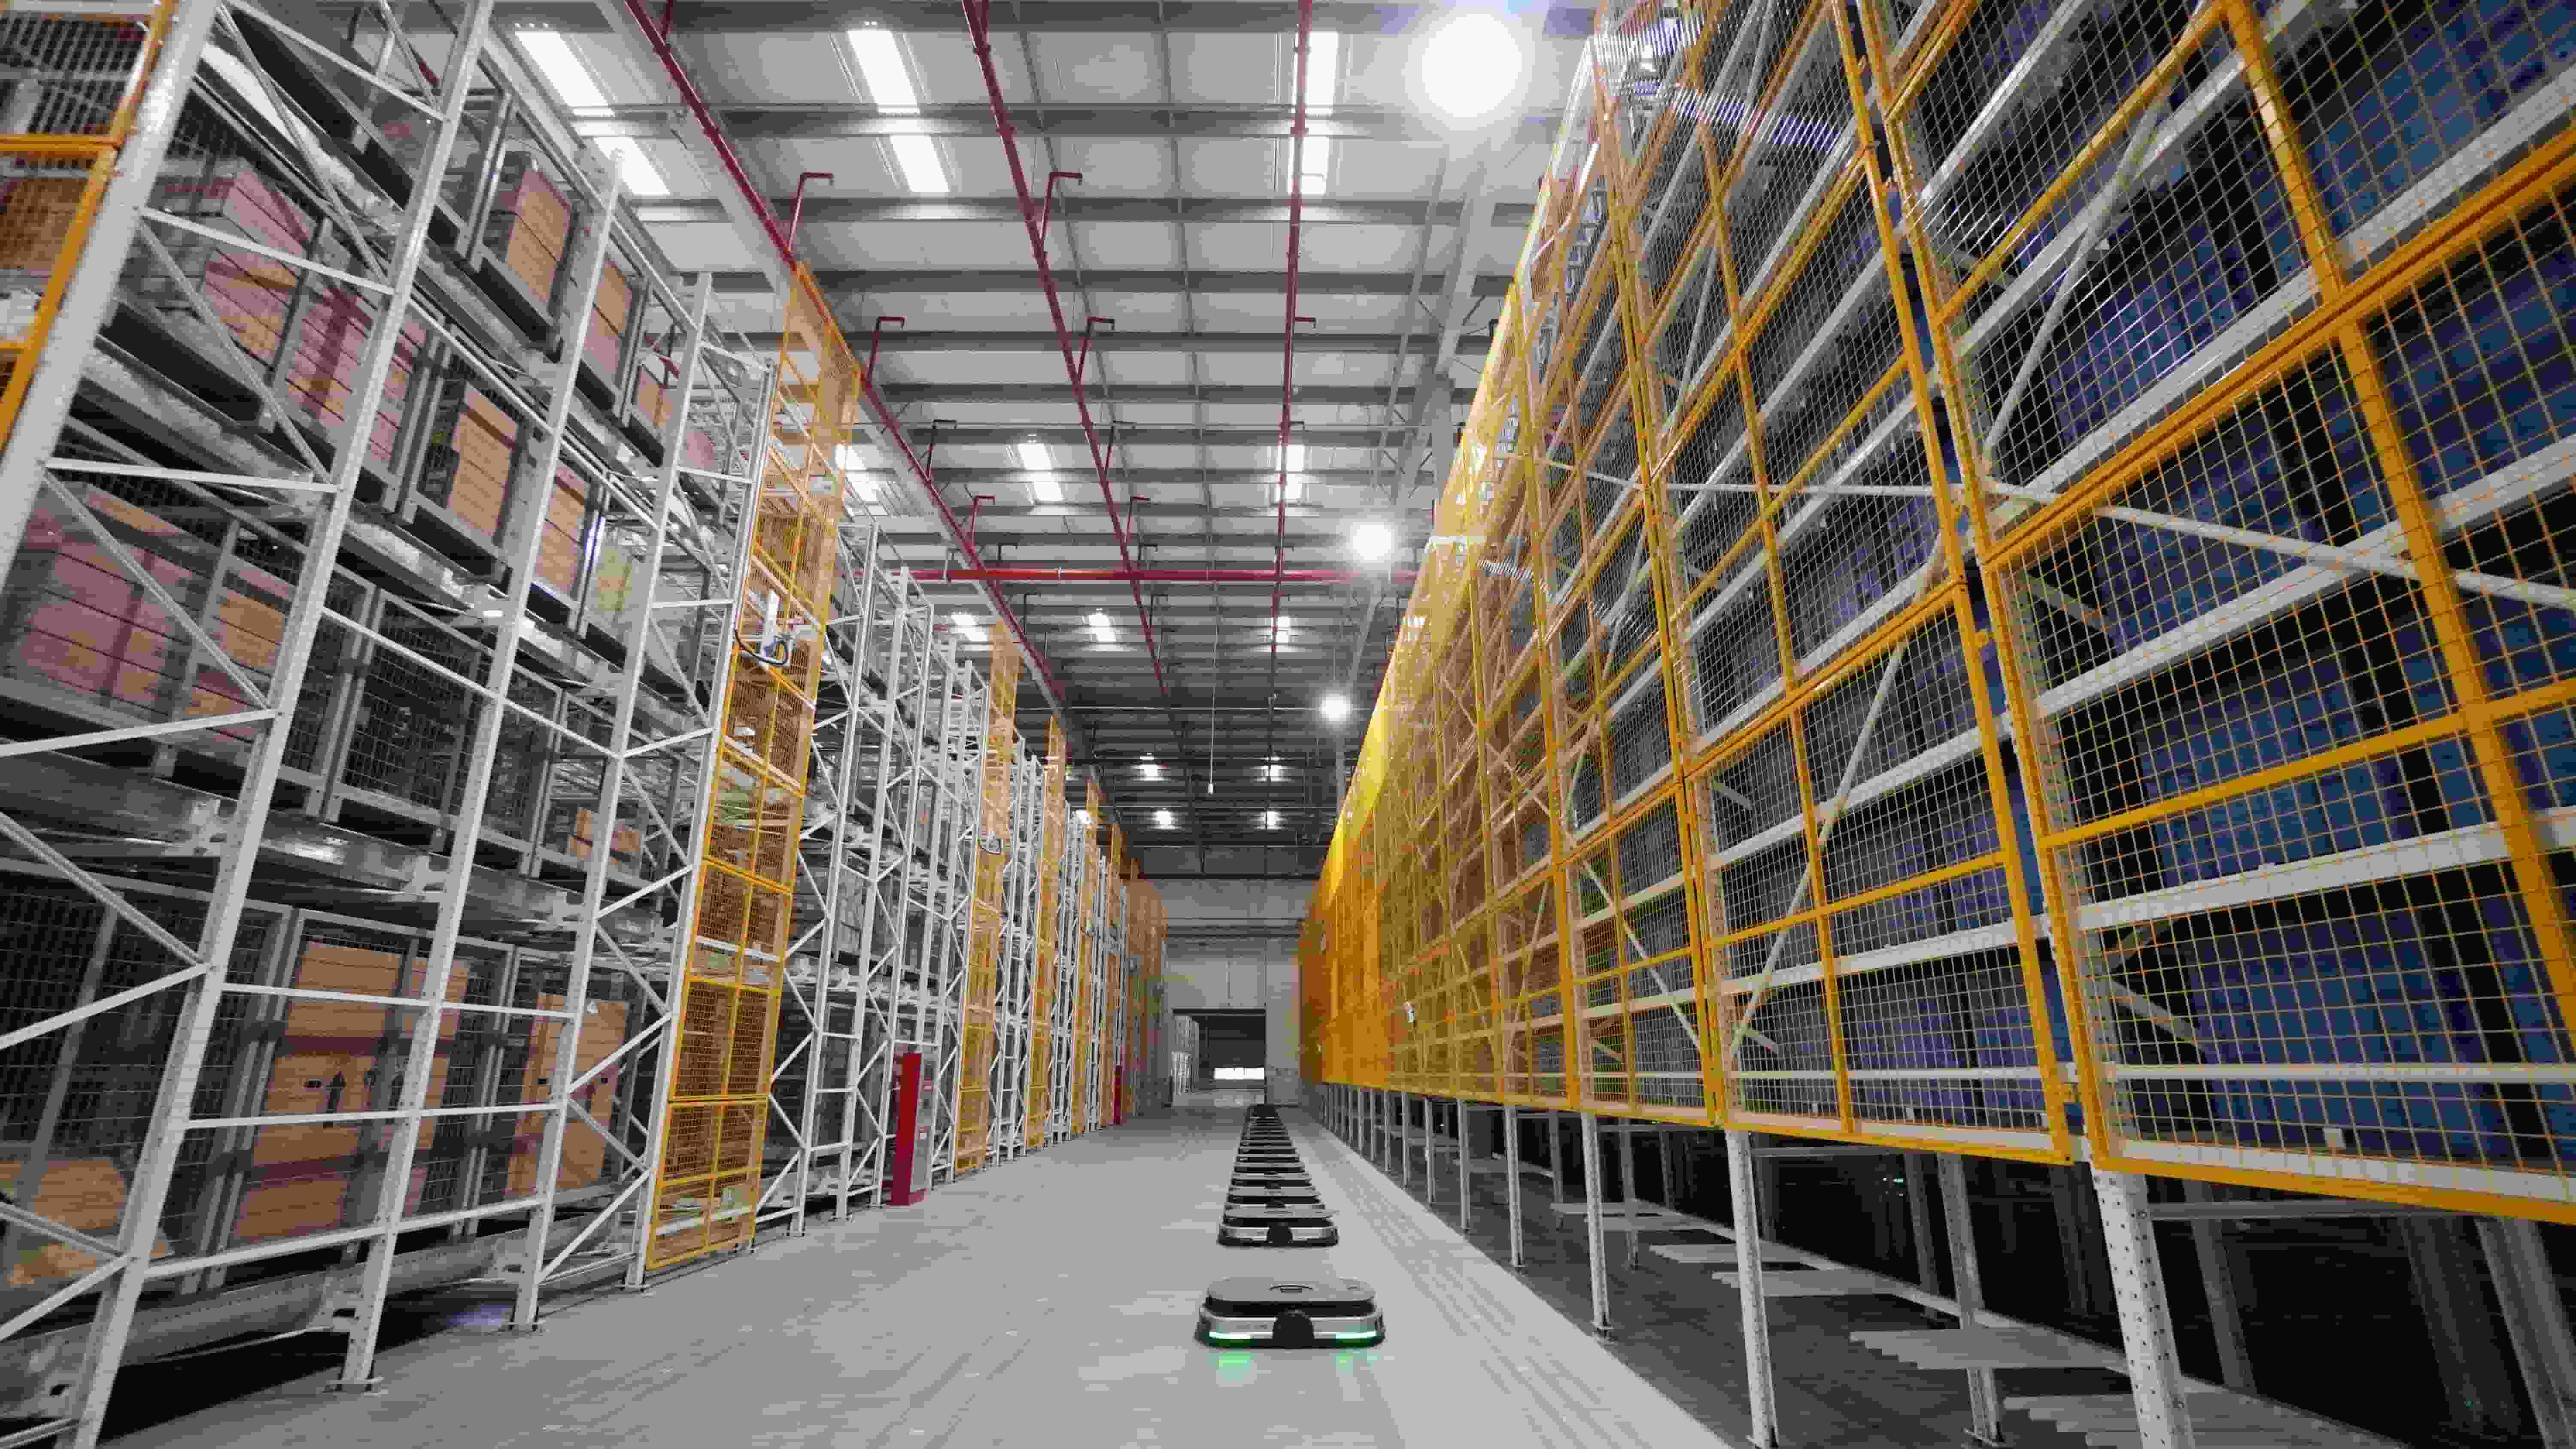
该系统在仓库入口、出口和关键车间接口处使用底入式AGV(自动导引车)。它们的作用是自动连接操作人员、生产流程、清洁线和自动化仓库。
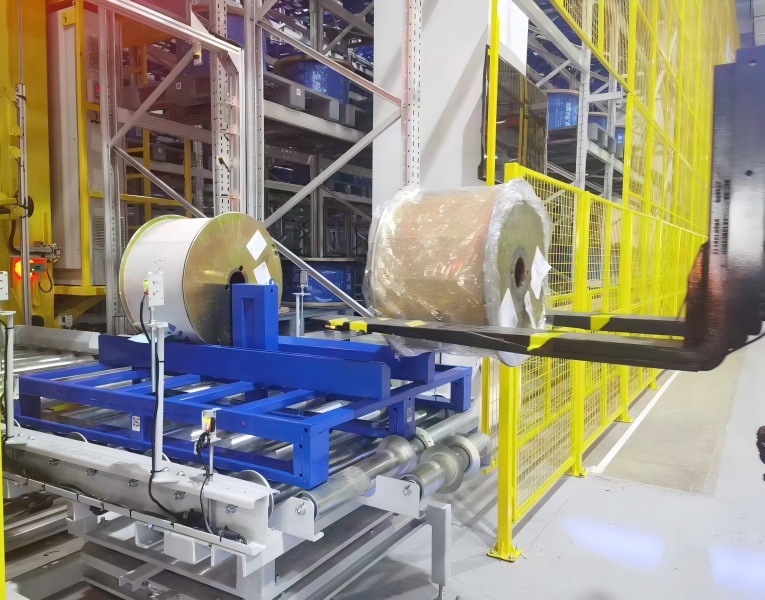
托盘随后自动转移至存储点。堆垛机将其吊起并存放于指定货架位置。出库作业期间,堆垛机取出托盘,将其放置于传送带上,并转移至出口区域,由自动导引车 (AGV) 运送至装配车间。
软件架构:WMS、WCS 和 RCS
管理库存和存储策略。
协调仓库设备。
管理AGV机器人控制。
通过这些系统,仓库可以规划存储位置、定义流程节点、提高搬运效率,并记录每个零件的完整操作历史。系统实时跟踪生产状态、装配状态、入库状态、出库状态和库存变化。
系统解决的关键问题
设计措施和系统改进
托盘设计尽可能标准化,以减少托盘种类并提高不同外壳部件之间的兼容性。此外,还建造了一个四层自动化存储系统,以更好地利用垂直空间。
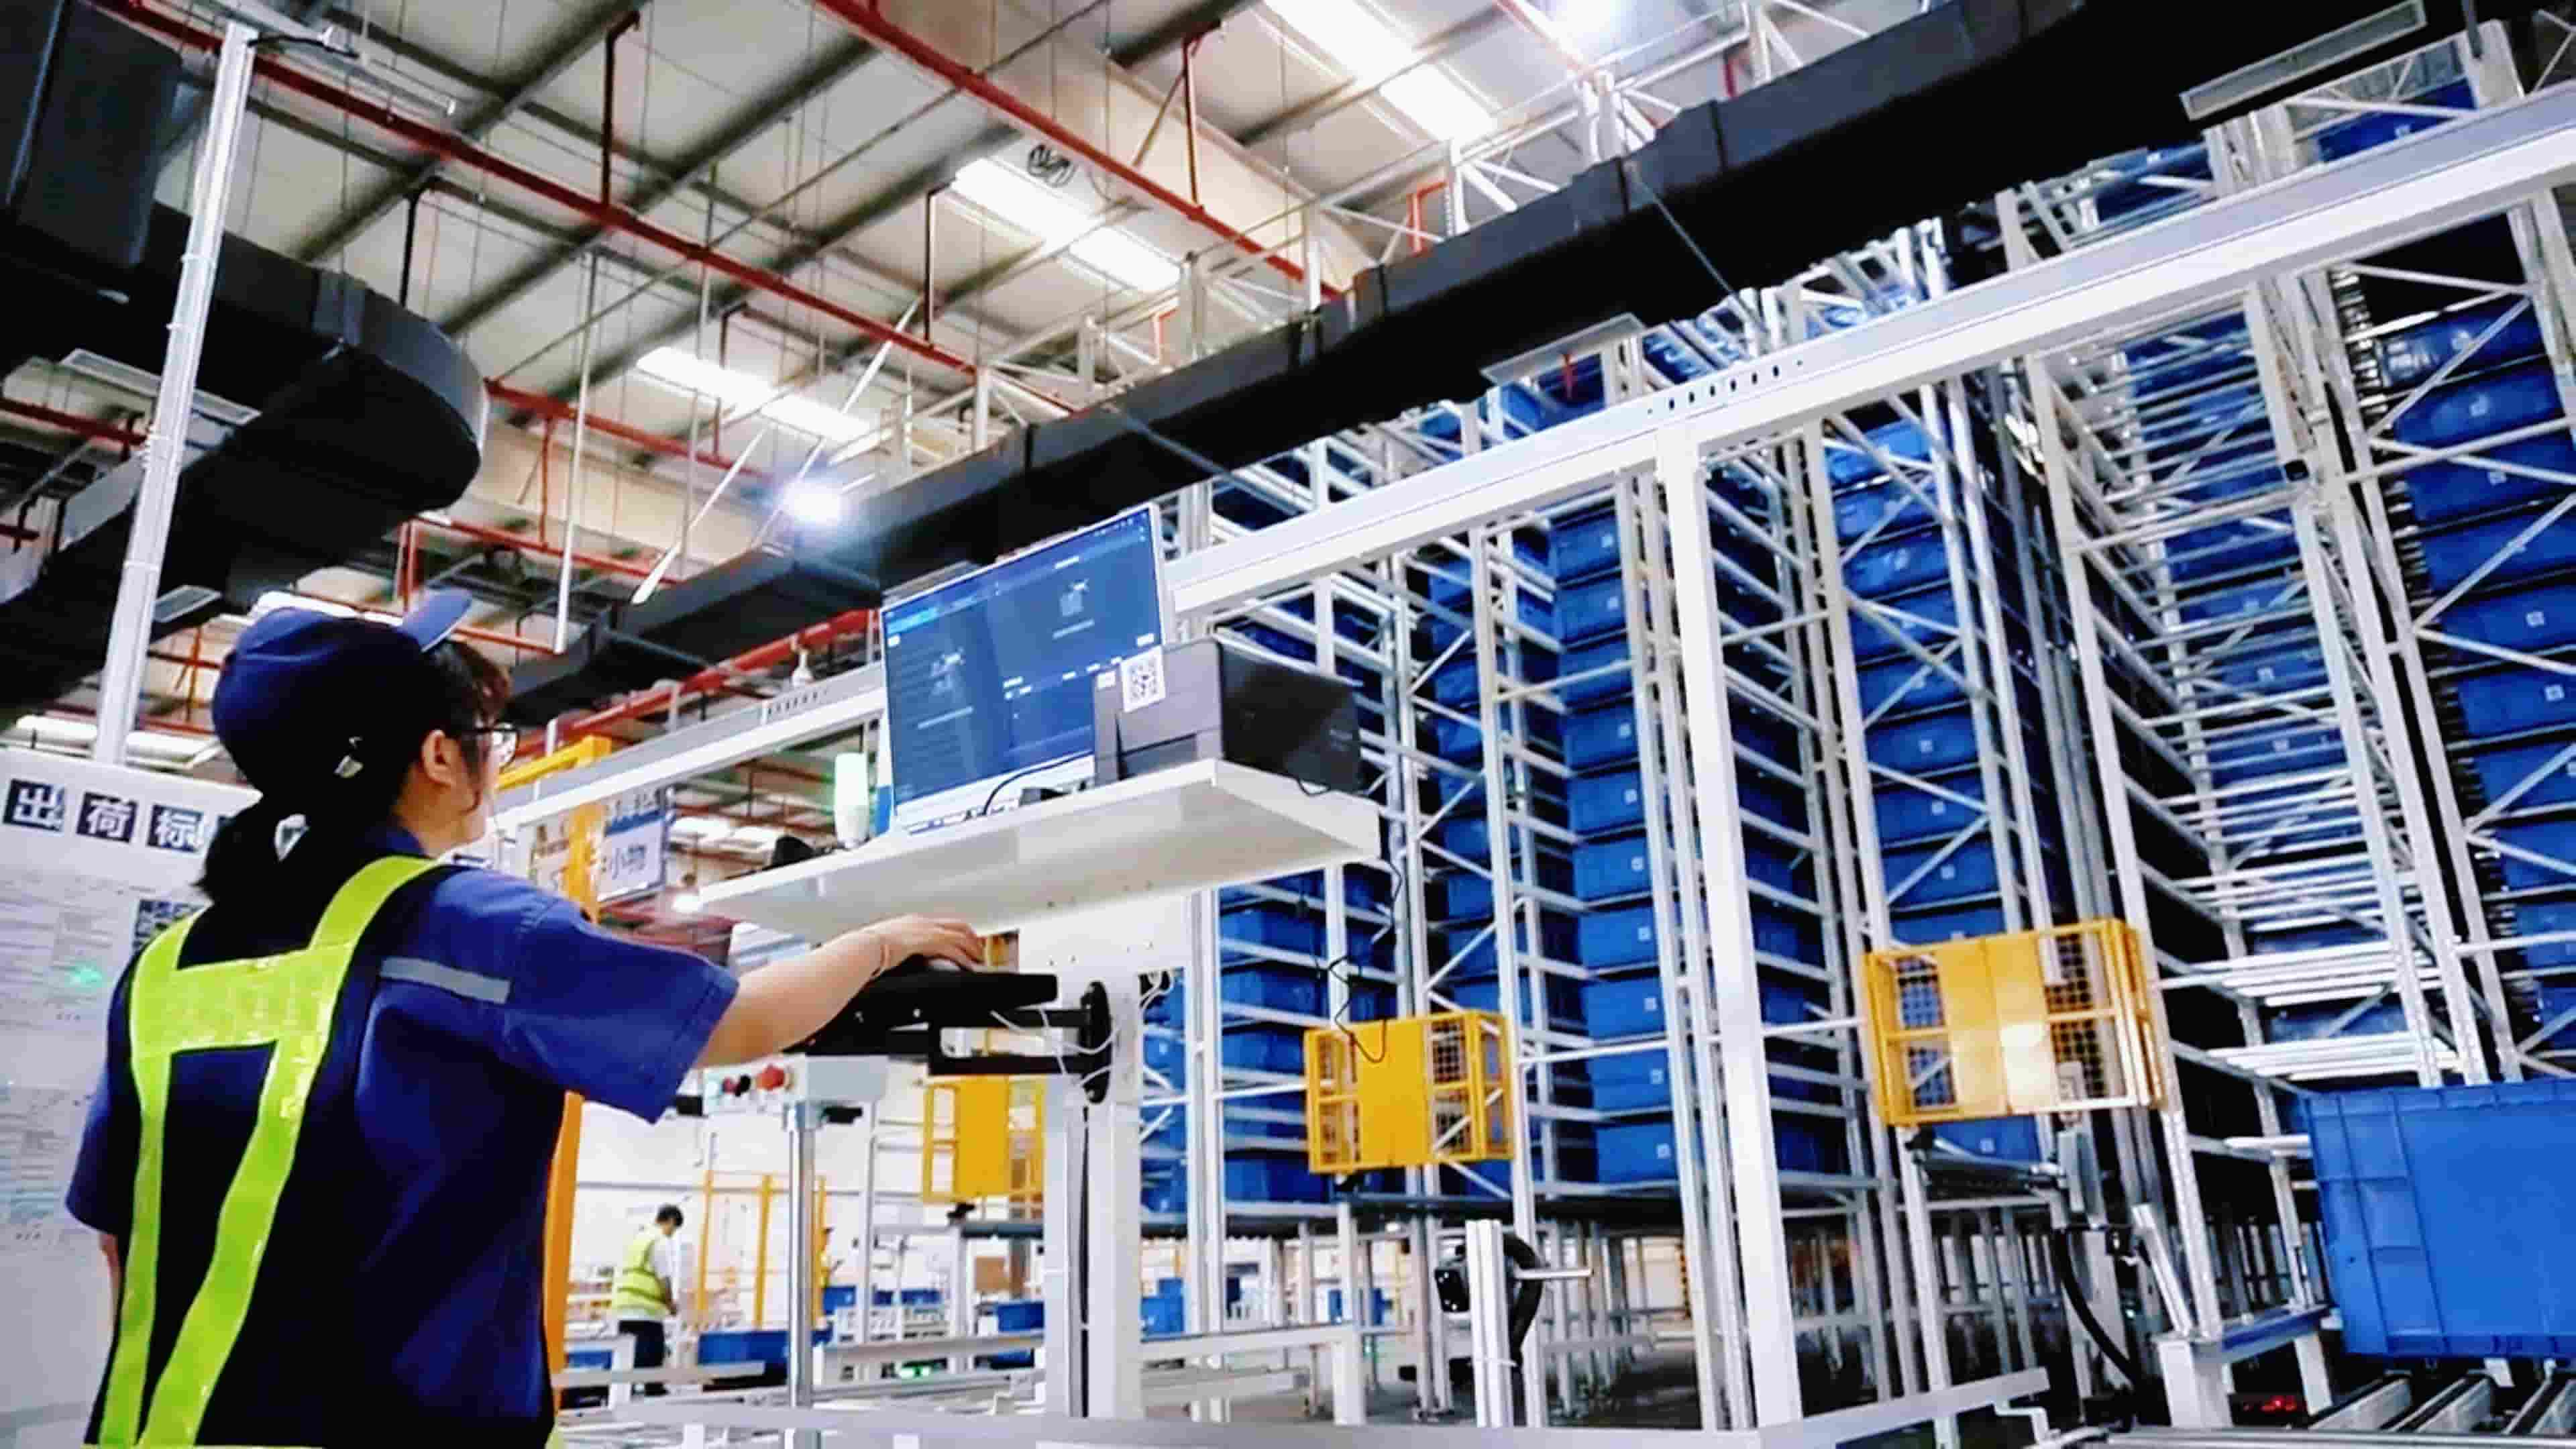
WMS系统会根据产品类型自动分配存储位置。托盘到达指定位置后,库存信息会自动记录。出库操作时,系统会取出指定的托盘,并自动扣除相应的库存。
铸造外壳零件存储系统的工作流程
铸造车间生产出的半成品铸件被送至缓冲区。龙门机器人将工件传送至车床。操作员使用掌上电脑扫描条形码并确认信息。
如果零件是成品,AGV 会将托盘运送到清洗机的入库对接位置。清洗完成后,AGV 会将托盘运送到自动化仓库的入库点。托盘随后会经过轮廓检测和条形码识别,之后由堆垛机将其存放到指定位置。

安全措施和应急保护
保护功能: 电气联锁、行程和提升限位传感器、货叉伸展限位传感器、强制减速、空/满位置检测、轮廓检查和绳索松弛保护。
当平台上的负载超过额定负载的 1.5 倍,或者当钢丝绳失去张力时,起重机构会立即停止,以保护人员和设备。
项目成果
实施后,铸造外壳存储系统实现了生产、清洁、组装、入库存储和出库操作的自动化连接。
该项目减少了人工搬运,提高了物流效率,减少了高空堆垛作业,提高了作业安全性,并解决了存储空间有限的问题。
结论
对于体积大、重量重、形状不规则的铸造外壳零件,传统的叉车搬运和地面存储方式已无法满足需求。集成堆垛机、自动导引车 (AGV)、输送机、龙门机器人、仓库管理系统 (WMS)、仓库控制系统 (WCS) 和制造执行系统 (MES) 的自动化存储系统能够显著提升安全性、存储密度、物流效率和库存可视性。
常问问题
为什么非标铸造外壳零件难以储存?
它们通常体积庞大、重量沉重、形状不规则且价值不菲。人工叉车搬运会增加安全风险,需要宽阔的通道,并限制垂直存储空间。
自动化铸造外壳零件存储系统使用哪些设备?
一套完整的系统可以包括堆垛机、高位货架、输送机、AGV、龙门机器人、升降装置、自动标记设备和软件(WMS/WCS/RCS)。
WMS/WCS 如何改进铸造房屋仓库管理?
WMS 管理库存和规则,而 WCS 协调堆垛机和 AGV 等设备,以实现自动化存储、检索和实时可追溯性。
正在寻找用于存放重型或异形零件的自动化存储系统?
接触 德利克恩 探讨为您的制造工作流程定制化的自动化立体仓库解决方案。