
 AS/RS搬运机器人
 垂直存储模块
 输送设备
 智能仓储系统
 仓库货架
 行业
 服务
 关于我们

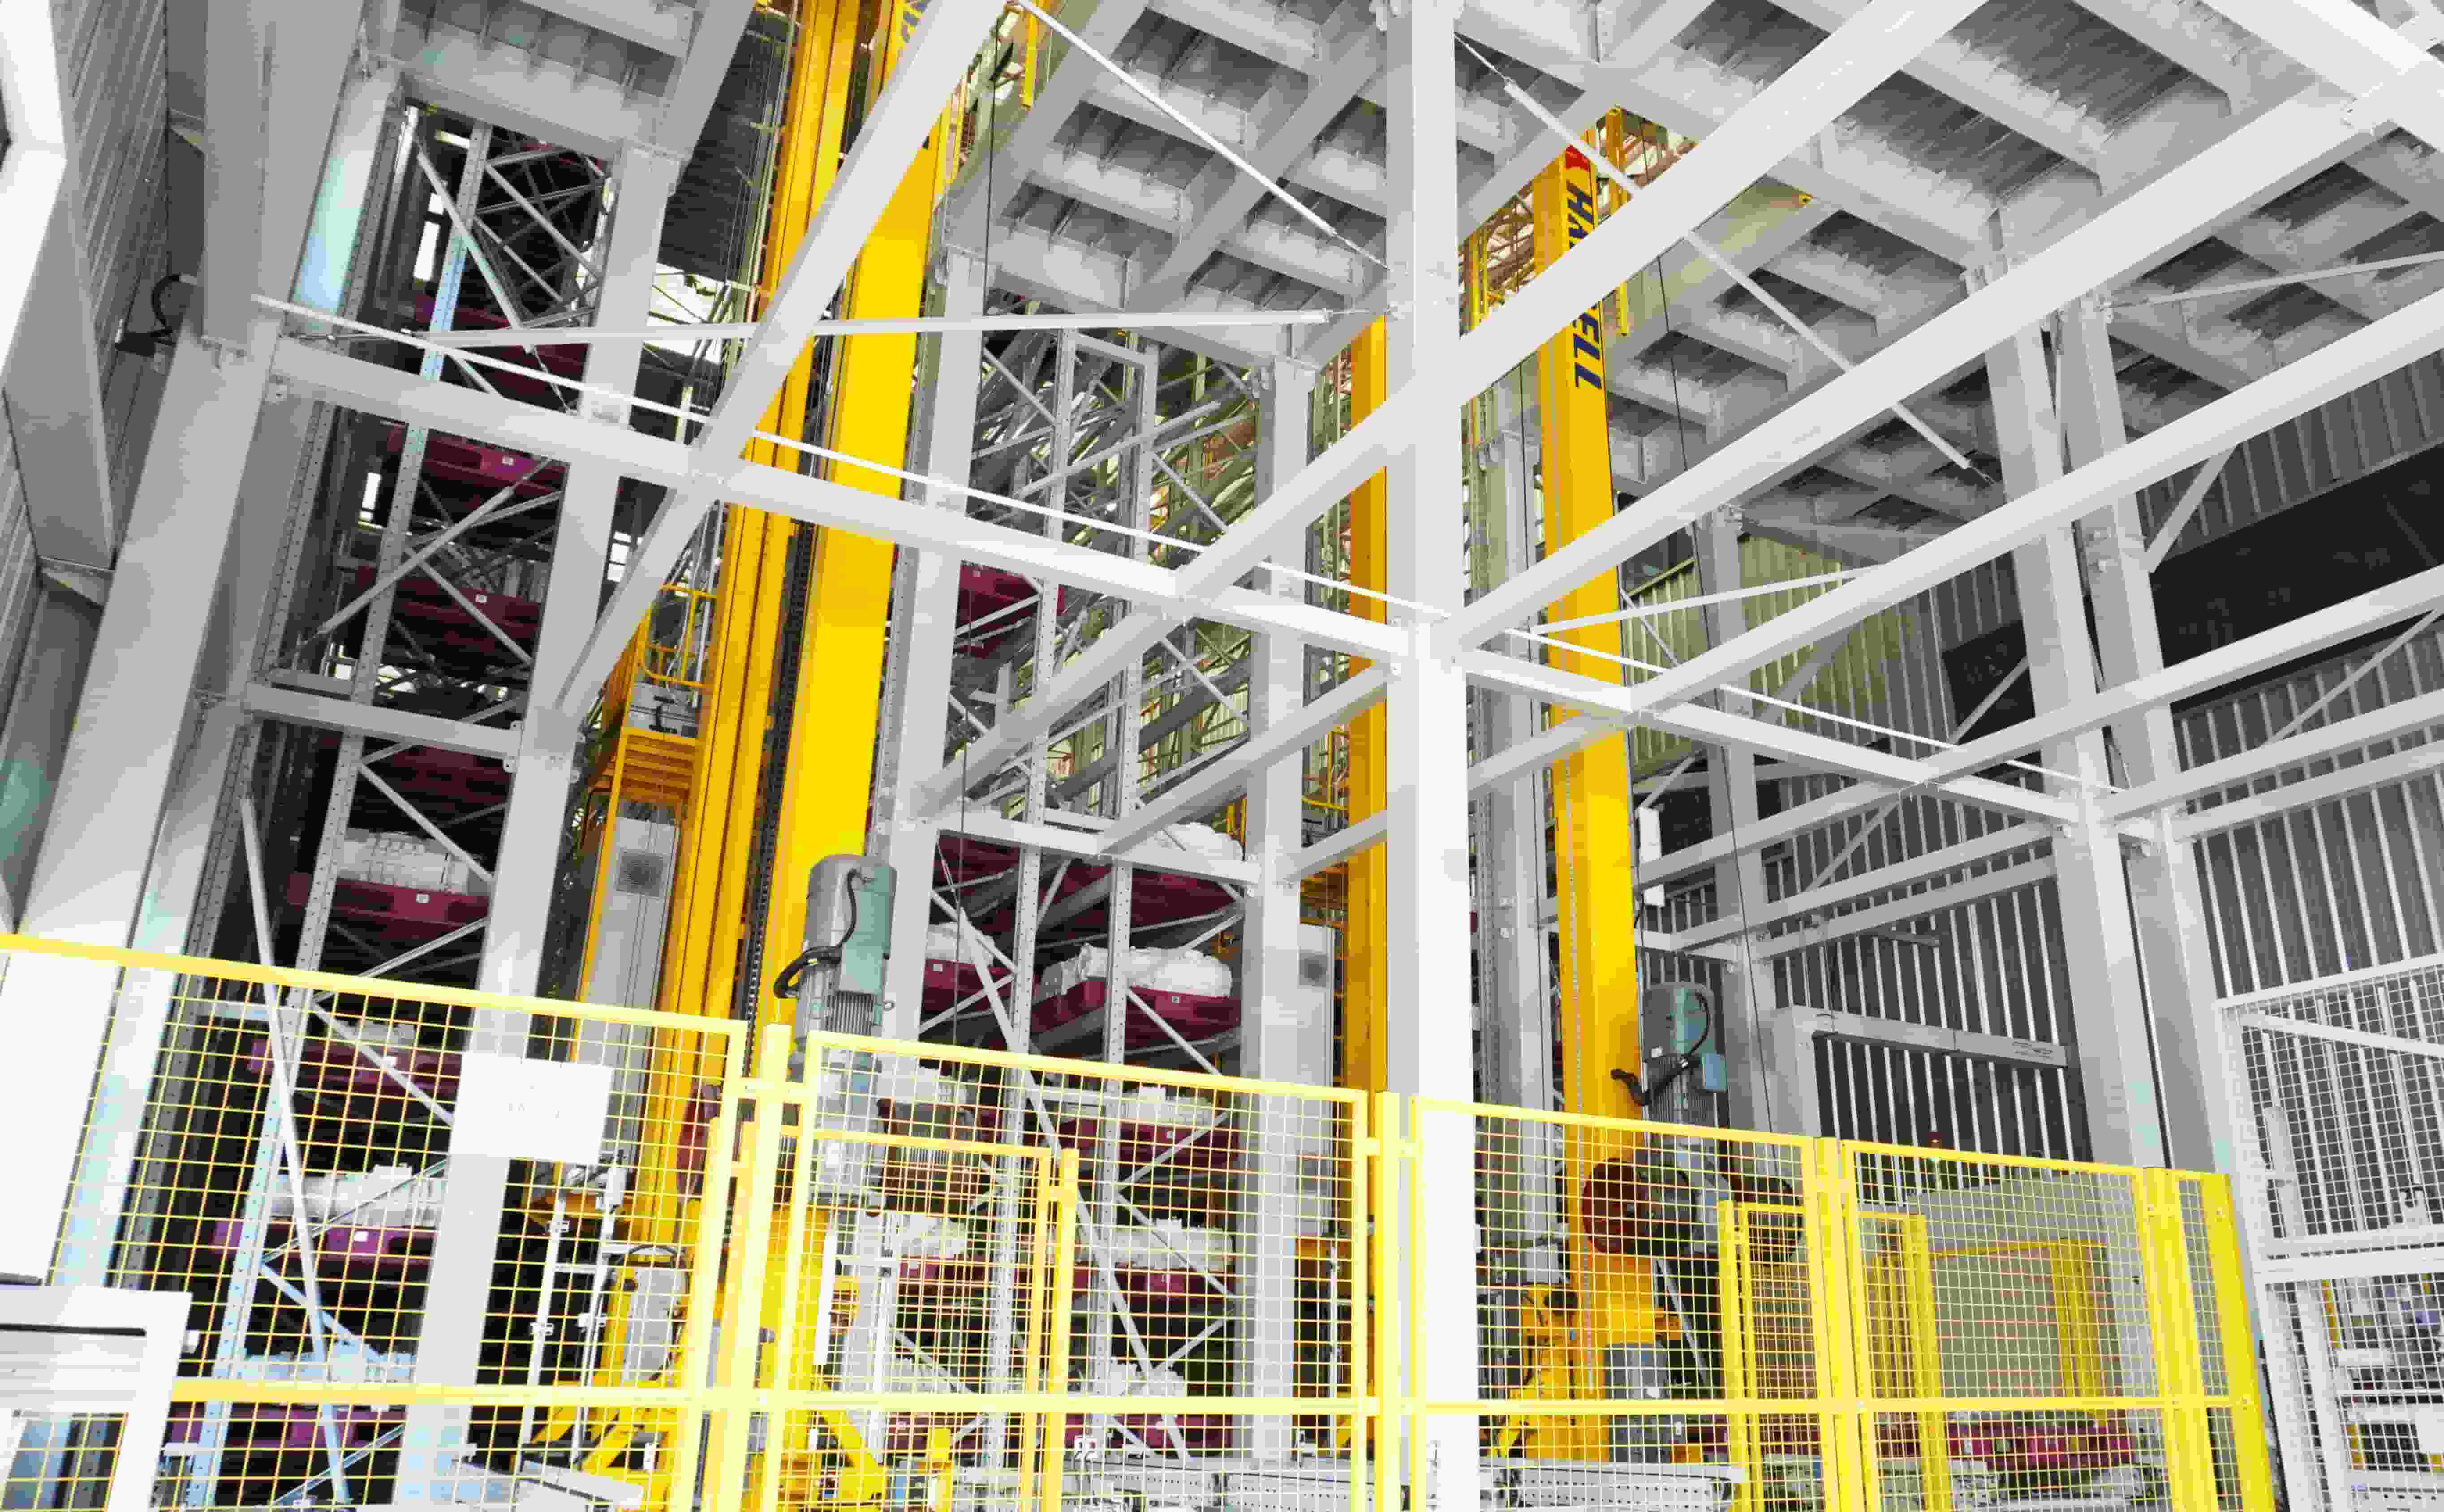
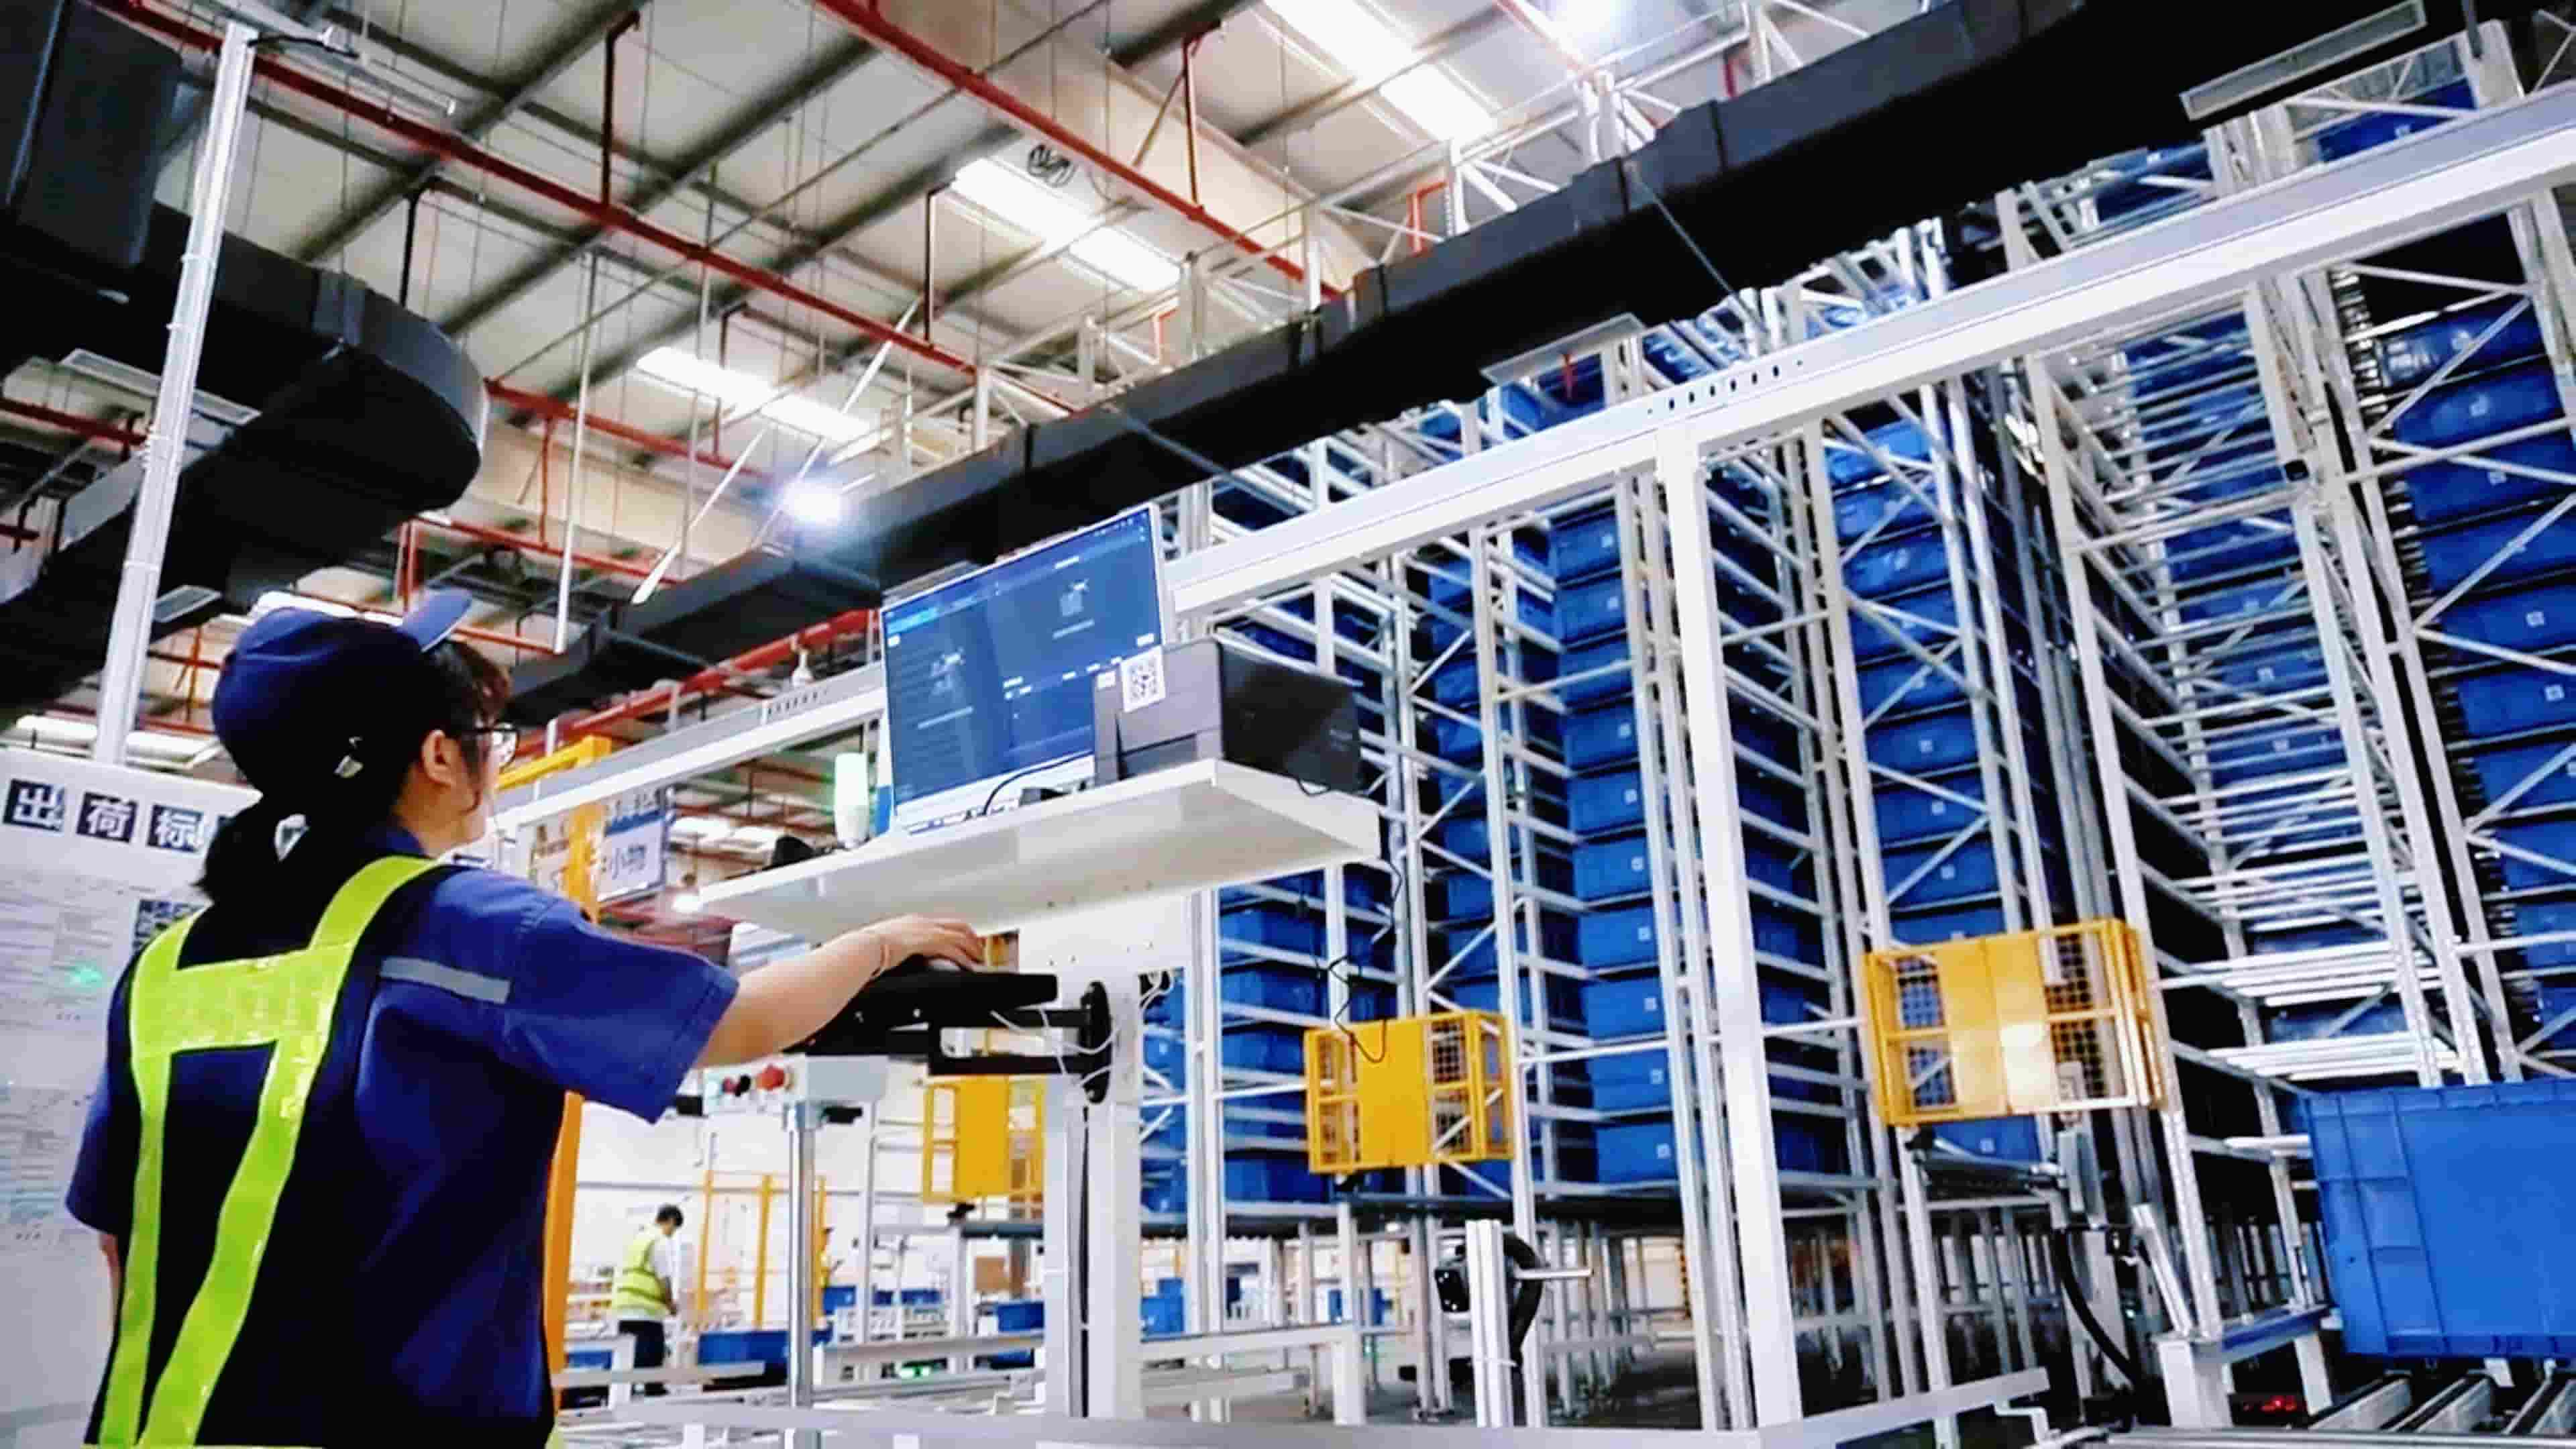


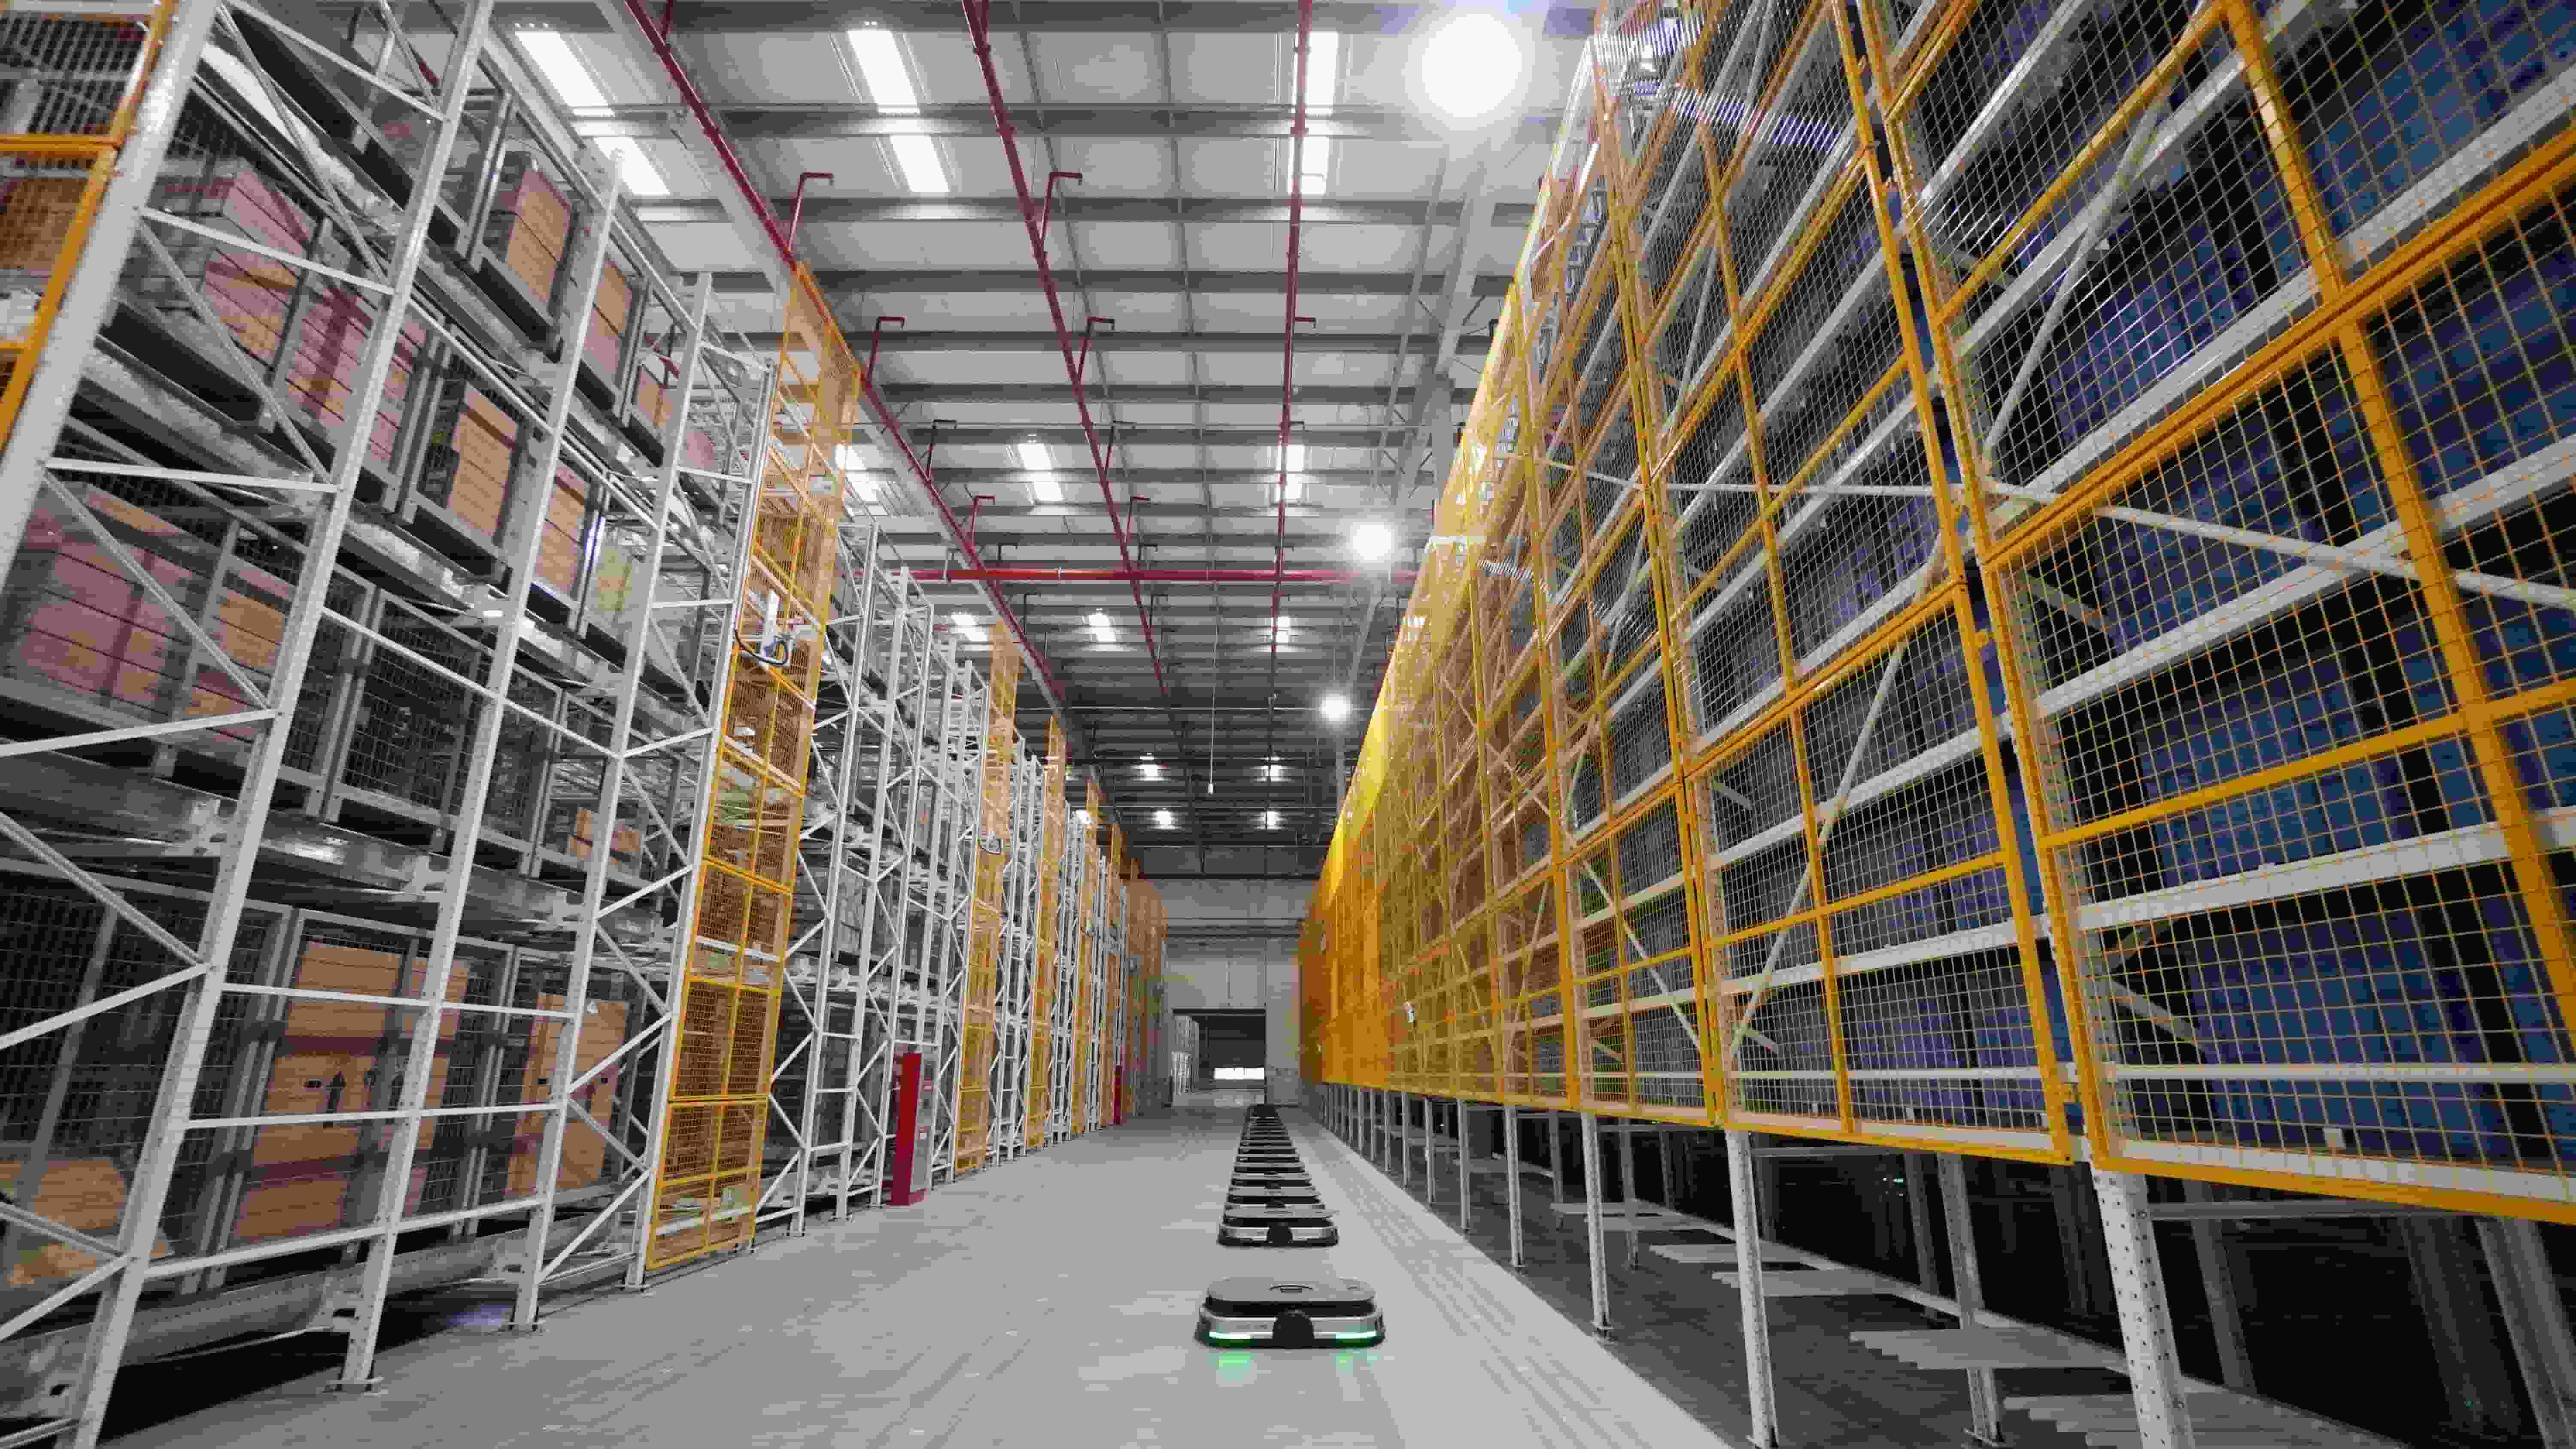

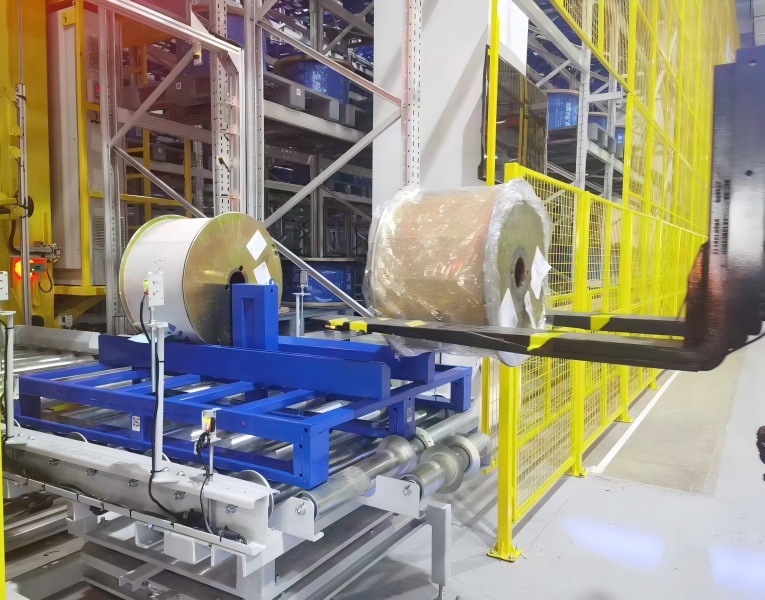
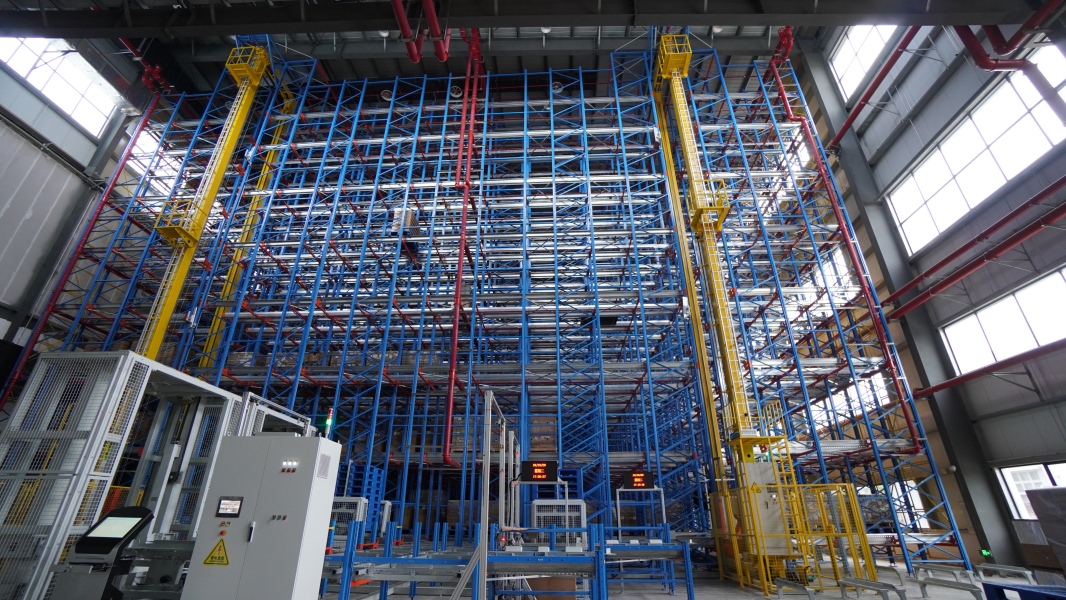


用于高密度化学品仓库的四向穿梭系统
抽象的
传统化学品仓储往往面临空间利用率低、人工操作失误率高、设备协调性差、运维支持不足等问题。这些局限性使其难以满足化工成品存储的需求,而化工成品通常涉及多种规格、重载、大吞吐量和高安全要求。
本文采用四向 穿梭系统 作为核心存储和搬运设备。基于化学品仓储的实际需求,阐述了一种涵盖前期调研规划、中期系统集成以及后期运行维护优化的全流程本地化服务模式。
本文通过结合硬件、软件、定制和服务,并以成品硫酸镁产品的智能仓储项目为例,展示了集成模型如何提高存储密度、运行效率、安全控制和长期系统可靠性。
背景和项目逻辑
随着精细化工生产规模的扩大,仓储中心面临着工业用地有限、劳动力成本上升和合规管理日益严格等多重压力。传统仓库通常仅利用了30%至50%的可用空间。此外,人工搬运和叉车操作也导致效率低下和错误率升高。
早期的固定式堆垛起重机自动化仓库可以提高自动化程度,但可能缺乏灵活性,且改造成本较高。对于多批次、重载且需要连续存储的化工成品,四向堆垛起重机是一种理想的选择。 穿梭系统 提供更具适应性的高密度存储解决方案。
然而,仅靠硬件是不够的。如果场地适应性、运维响应和长期服务能力不足,系统仍然可能面临延迟、中断和频繁故障等问题。因此,四向穿梭设备应与全生命周期本地化服务相结合,以解决实施瓶颈和日常运行痛点。
化学品仓储的核心挑战
重型化学品仓储通常面临两大挑战。
首要挑战是空间规划与运营效率不匹配。如果存储位置规划不当,货架载荷分布、穿梭车效率以及仓库整体安全都可能受到影响。
第二个挑战在于智能硬件与长期服务的分离。许多项目侧重于单一设备的性能,却对场地适应性、化学合规性、故障响应和未来优化关注不足。这可能会限制系统实施后的价值。
为了解决这些挑战,该项目构建了四向穿梭技术和全流程本地化服务之间的关联模型。

四向天线的技术特点 穿梭系统
该化工项目使用的定制四向穿梭车采用高强度合金框架,集成了七个功能模块,专为化学粉尘环境、重载搬运和高频运行而设计。
关键参数包括定位精度在±2毫米以内、额定载荷1050公斤以及行驶速度80米/分钟。这些规格满足了无人值守存储和搬运成品硫酸镁产品的要求。
穿梭车在货架结构内安装的横梁上运行,可前后左右移动。通过智能换向转盘,无需人工干预即可完成90度换向。借助专用垂直升降机,成品托盘可在不同存储层之间进行转移。
WMS负责发布存储和搬运任务,而WCS则将这些任务转化为设备指令。红外条形码识别和RFID传感技术有助于实时同步批次信息、存储位置和移动记录。这支持精准的存储、检索、动态分配和全区域可追溯性。
在这个化工项目中,四向穿梭车、垂直升降机、码垛机器人和自动装载设备协同工作,连接了包装线、高密度存储区和装卸码头。该系统创建了一个从生产完成到智能存储和合规运输的闭环无人流程。
高密度化学品仓储的价值
与传统仓库模式相比,四向仓库 穿梭系统 它具有多项实际优势。它可以提高空间利用率40%至70%,提高运营效率2.5至5倍,支持灵活的产能扩张,并降低运营和维护成本。
这些优势使其适用于重型化工成品存储,尤其适用于土地有限、批次控制重要且需要高吞吐量运输的情况。
化学品仓储全生命周期服务
全生命周期本地化服务涵盖项目的每个阶段,并支持化学品合规性。 穿梭系统 维护和持续运行稳定性。
入站停靠站
入库对接站的设计与四条包装线的运行节奏相协调。采用了定制化的预分拣方案,并利用仓库管理系统(WMS)对成品信息进行核实。此外,还增设了异常货物处理站和码垛机器人调试支持。
经测量,入库效率达到每小时 33 个托盘,账簿核对率达到 100%。
针对存储区域,该系统考虑了硫酸镁的特性,并采用基于仿真的分析方法制定了存储分区策略。系统检查了货架应力,创建了空托盘区,并在线监控了安全参数。在5560个存储位的情况下,空间利用率提高到85%以上,且未出现重载存储安全风险或物料损失。
核心高密度存储区
核心存储区域重点关注安全承重、动态调配和长期可追溯性。考虑到硫酸镁的重载、易受潮和易沾尘等特性,该项目运用货架结构力学模拟制定了差异化存储策略。
较重的散装成品被放置在较低且更稳定的位置,而较轻的小包装产品则被放置在较高层。这有助于平衡货架负载并提高存储安全性。
该服务设计还包括空托盘存储和分配区、温度和湿度监测、粉尘浓度监测、货架变形监测以及与消防和防爆系统相连的闭环报警。
分拣对接站
分拣区采用基于区域的协同分拣模式。针对不同的包装类型,该项目定制了双模式分拣方案,并优化了人机协作路径。
实施后,分拣错误率控制在0.1%以内,分拣效率提高了40%。这有助于避免分拣错误、漏分拣和批次混杂。
合规装卸站
在装货站,成品信息经过审核并与ERP系统对接。该项目还优化了垂直升降机的非高峰时段运行计划。
实测装载效率,散装袋装成品每小时可达 60 托盘,袋装成品每小时可达 30 托盘。发货记录可实时追踪,符合化工行业的合规要求。
为了进一步保障安全运行,系统增加了夜间非高峰时段的维护工作。白天,系统优先处理成品出库和装卸作业;夜间,则负责入库存储、清洁消毒和设备维护。这提高了设备利用率,并有助于更安全地进行化学品生产管理。
硬件、软件和服务的集成
四向穿梭机集群通过工业通信协议与中央控制软件连接。通过硬件协调、软件控制和算法优化,该项目减少了设备拥堵和任务积压。
实测数据显示,四向摆渡车的平均有效利用率为 83.7%,垂直升降机的平均有效利用率为 76.9%。系统运行未出现通信延迟或数据断开等重大风险。
随着 穿梭系统 该项目以七大功能区为核心,采用单向物流流,并增设空托盘分配、设备冗余备份、防尘消毒控制等措施。最终,全链作业时间缩短了30%,且未出现重大交叉流冲突或作业拥堵。
主要项目价值
集成模型带来了可衡量的价值。存储容量增加了 3 到 5 倍,占地面积减少了 50%,运行时间减少了 25%,订单履行周期缩短了 40%,人工成本降低了 40%,运营和维护成本降低了 30% 到 50%,错误率控制在 0.1% 以下。
结论
定制的四向穿梭车系统非常适合化学品负荷大、粉尘多且安全要求高的操作环境。它们为新建高密度仓库和仓库改造项目提供了有效的硬件基础。
结合全流程本地化服务,该系统能够弥合设备交付与长期运营之间的差距。化学品仓储案例表明,硬件、软件、流程和服务的整合可以同时提升存储密度、效率、成本控制和合规性。
对于计划进行仓库改造或扩建的化工企业而言,四向穿梭车系统提供了一条切实可行且可复制的途径,以实现更安全、更高效的智能仓储。
常问问题
为什么四向穿梭车系统适用于化学品仓库?
它们支持四向移动、通过升降机进行跨层转移、密集货架布局、自动化任务执行以及针对重载和批量化工产品的灵活产能扩展。
该系统如何支持化学品仓库的可追溯性?
WMS、WCS、条形码识别、RFID传感和ERP集成可以实时记录产品批次、存储位置、移动历史、分拣状态和发货信息。
为什么全流程服务在化学品仓库项目中至关重要?
化学品仓储需要场地改造、安全分区、合规控制、设备维护和长期运营支持。全流程服务有助于缩短硬件交付与日常稳定运营之间的差距。
计划建设高密度化学品仓库?联系 DELIECN,获取以安全、高效和可追溯性为核心设计的四向穿梭式自动化立体仓库解决方案。