
 自动化立体仓库搬运机器人
 垂直存储模块
 输送设备
 智能仓储系统
 仓库货架
 行业
 服务
 关于我们

洞察










一家领先的食用油生产商如何将其仓库改造为高效自动化存储中心
2026-07-11
一家大型食用油和饲料加工企业,年产油籽30万吨,饲料24万吨,随着产量和产品SKU的不断扩大,其内部物流系统面临着越来越大的压力。
原有的仓库系统严重依赖人工叉车操作和静态存储方式,这逐渐暴露出关键的运营局限性:
- 由于传统的托盘堆垛方式,空间利用率低。
- 低效的人工入库和出库处理
- 库存偏差频繁且缺乏实时可见性
- 生产、包装和仓储流程协调的复杂性日益增加
- 安全风险增加和劳动力依赖性增强
为了支持下一阶段的增长和供应链现代化,该企业将其仓库升级为高密度仓库。 自动化存储和检索系统 (AS/RS) 与德力康智能仓储。
项目目标
最大化存储密度
通过垂直和多通道仓库改造,优化每一立方英寸的空间。
自动化物料流
实现从生产线到存储和发货区的全自动流程。
数字化控制
实现库存控制,确保食品安全并符合相关标准,实现全程可追溯性。
系统架构和设备集成
升级后的设施采用多层智能物流架构,结合了机械自动化、轨道交通和软件协调:
0112台用于灵活多通道托盘的四向穿梭机器人 存储和检索
02用于生产区和仓库区之间高速水平运输的轨道导引车系统
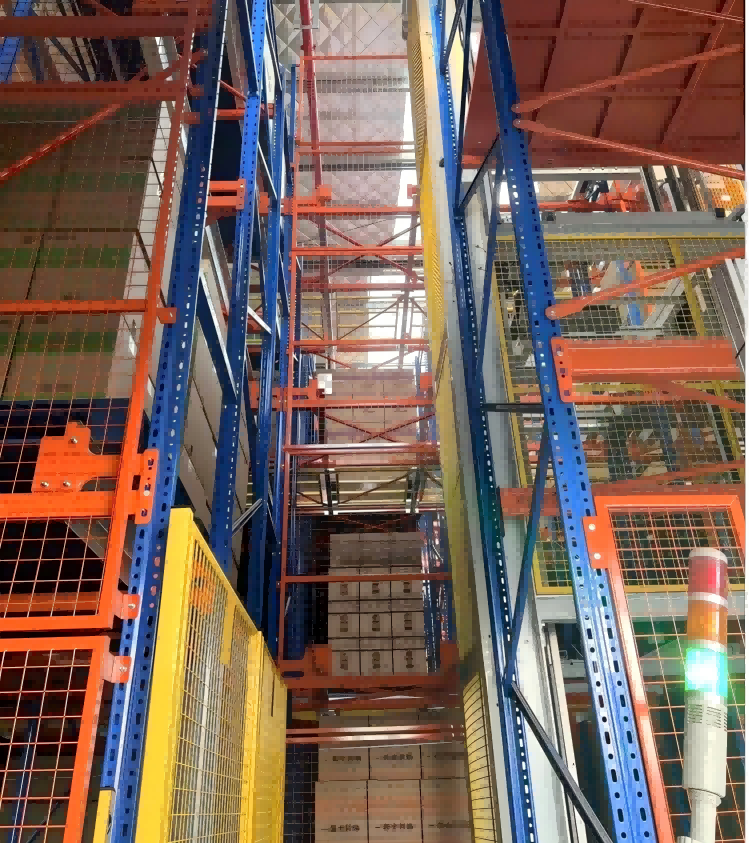
03高位托盘货架系统(4层结构),专为高密度存储而优化
04用于多层物料循环的垂直提升和输送设备
05用于库存和批次级控制的仓库管理系统 (WMS)
06用于实时设备调度和班车协调的仓库控制系统 (WCS)
一条专用的高架生产仓库连接走廊建成,形成一个闭环自动化物流管道,直接连接包装线和存储区。这种端到端的整合消除了中间的人工搬运环节,显著提高了物流的连续性。
运行亮点和系统优势
1. 全自动生产到存储流水线
包装线上的成品通过 RGV 系统自动转移到仓库,形成连续的无人物流流。
- 消除生产区域的叉车拥堵
- 减少搬运损坏和人工干预
- 提高生产线效率和缓冲管理
2. 高密度多穿梭机协调系统
仓库运营的核心是 12 台独立控制的四向穿梭机器人,它们在集中式 WCS 调度下运行。
- 跨通道的多车道同步操作
- 基于优先级动态分配任务
- 全天候24小时不间断运行
- 自动穿梭车切换和车道优化
3. 超高存储密度设计
该仓库采用四层高架货架结构,并优化了防火分区,实现了以下目标:
- 超过 3,800 个托盘位
- 约有 180,000 条 SKU 级别的库存条目
- 不同类别的分区存储
- 内置水雾灭火系统
4. 高吞吐量性能优化
穿梭机器人、RGV系统和算法的集成实现了卓越的吞吐量:
- 入库能力:最高可达 55 个托盘/小时
- 出库能力:超过100托盘/小时
- 效率提升:比手动操作提升约 50%。
- 稳定的工作流程平衡
5. 全数字化追溯和智能库存控制
WMS平台实现了库存管理的全面数字化:
- 供应链中批次级可追溯性
- 库存数据的实时同步
- 一键查看库存状态和位置
- 自动库存核对
- 库存准确率达到99.99%
- 遵守食品安全法规
项目影响
- 仓库空间利用率显著提高(高密度增加)
- 生产与仓储之间更快、更稳定的物流吞吐量
- 近乎完美的库存准确性和可追溯性合规性
- 减少对体力劳动的依赖,提高工作场所安全性
- 增强可扩展性,以支持未来的生产扩张
该设施已成功从传统的存储场所发展成为一个完全一体化的数字化物流中心,支持持续的生产增长和供应链的韧性。
结论
凭借 12 台四向穿梭机器人、RGV 运输网络和 WMS-WCS 协调架构等先进配置,该仓库现在作为一个高速、高密度且完全可追溯的物流引擎运行。
作为 德力康智能仓储 该技术持续在食品、制药和工业领域扩展,使企业能够加速向完全数字化、自动化和面向未来的仓库生态系统转型。