
 AS/RS搬运机器人
 垂直存储模块
 输送设备
 智能仓储系统
 仓库货架
 行业
 服务
 关于我们




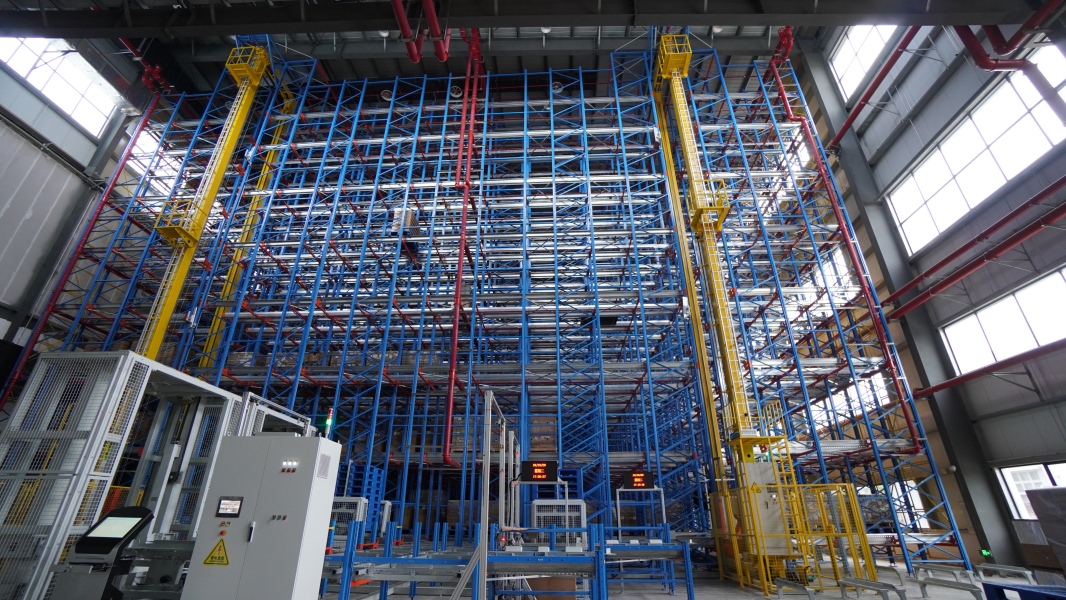


用于传统仓库升级的托盘穿梭机器人和穿梭货架系统
大多数传统制造和化工仓库都面临着共同的瓶颈:空间利用率低、劳动密集型作业、库存安全不稳定以及生产和仓储流程脱节。对于精细化工、润滑油添加剂和桶装存储企业而言,简单的货架调整无法解决根本的运营痛点。对传统仓库进行升级改造,需要采用以下方法: 托盘穿梭货架系统已成为最具成本效益和长期性的智能转型解决方案。
本文分析了如何通过以下方式完成高效、安全、标准化的传统仓库升级: 托盘穿梭车 系统涵盖痛点分析、核心升级理念、关键实施步骤和实际应用价值。
传统的平面仓库和人工货架系统已不再适用于现代精细化工生产和库存管理。其核心缺点集中在以下四个方面:
空间利用率低:传统的低层货架和分散的人工堆垛浪费了仓库的垂直空间,无法支持大量桶装物料的密集存储。
产品损坏率高:人工搬运圆桶和方桶容易造成挤压、碰撞和污染,不能保证产品的完整性和清洁度。
隐藏的安全隐患:原材料和成品的混合储存缺乏物理隔离和标准化的防火措施,对化学品储存构成潜在风险。
运营效率低下且可追溯性差:人工入库/出库操作和库存盘点导致吞吐量低、错误率高。系统数据脱节导致缺乏全生命周期产品可追溯性,无法满足行业合规标准。
2. 项目配置成功:
针对 DELIECN 的解决方案
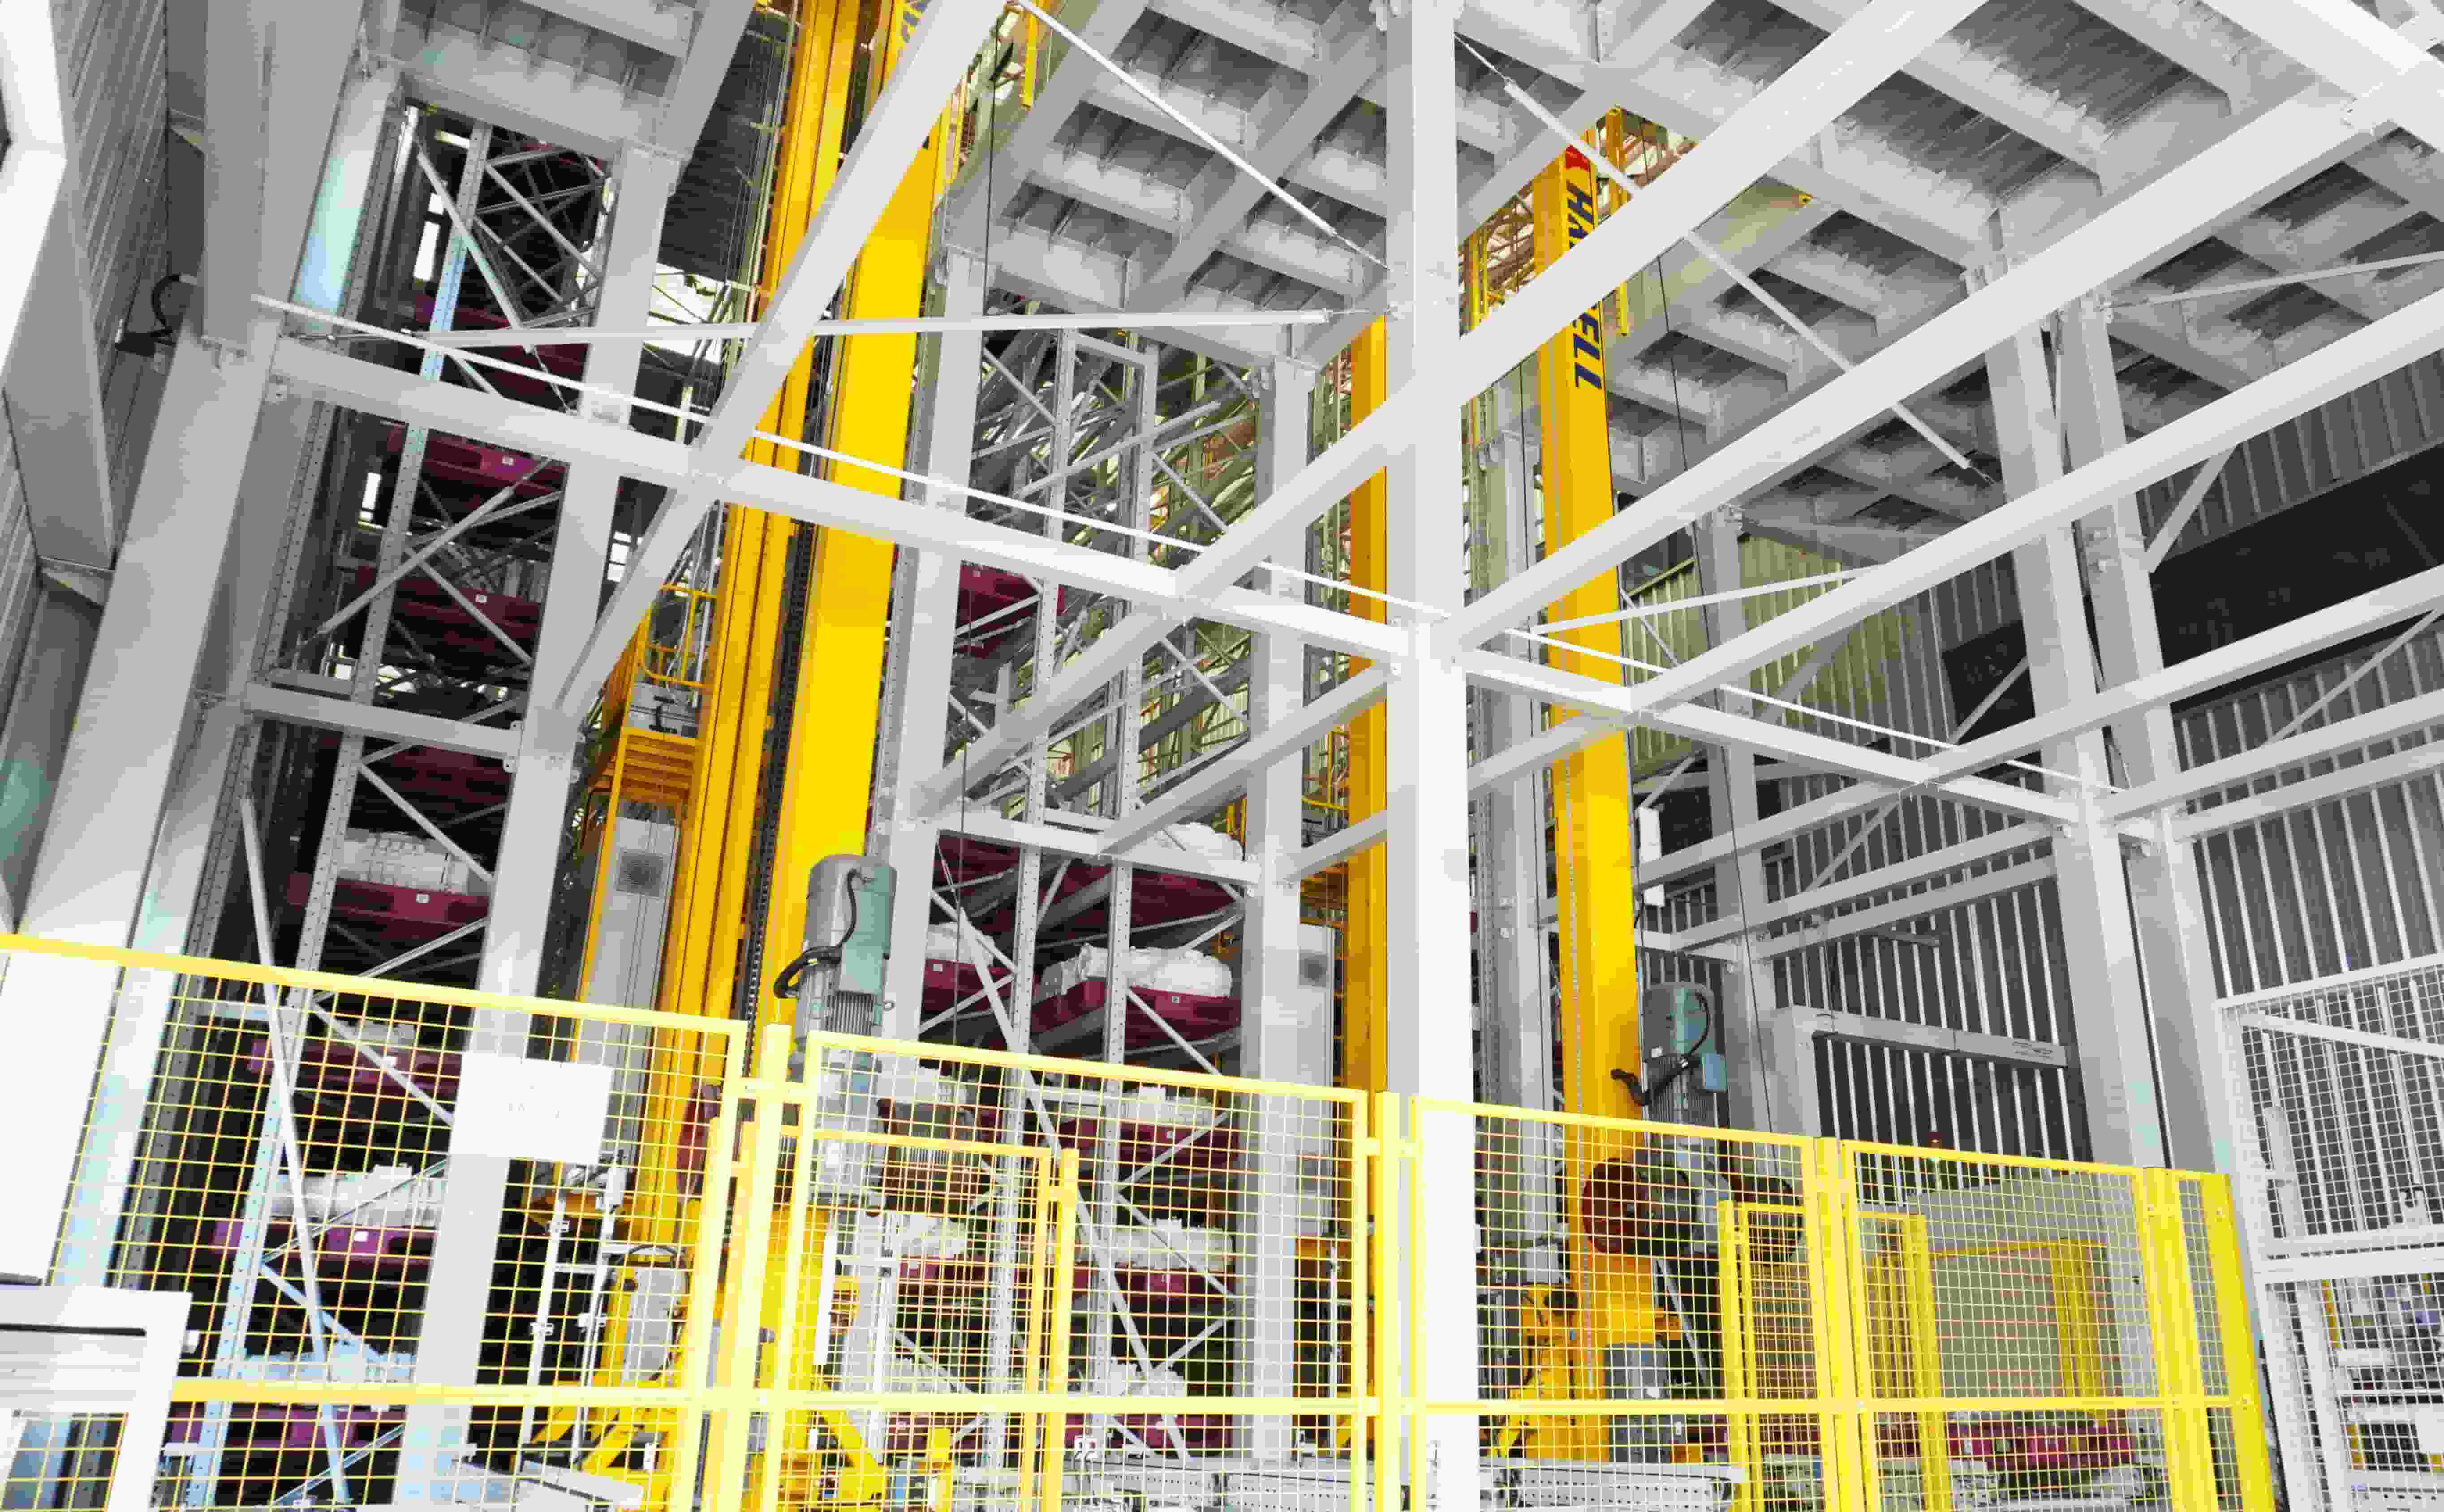
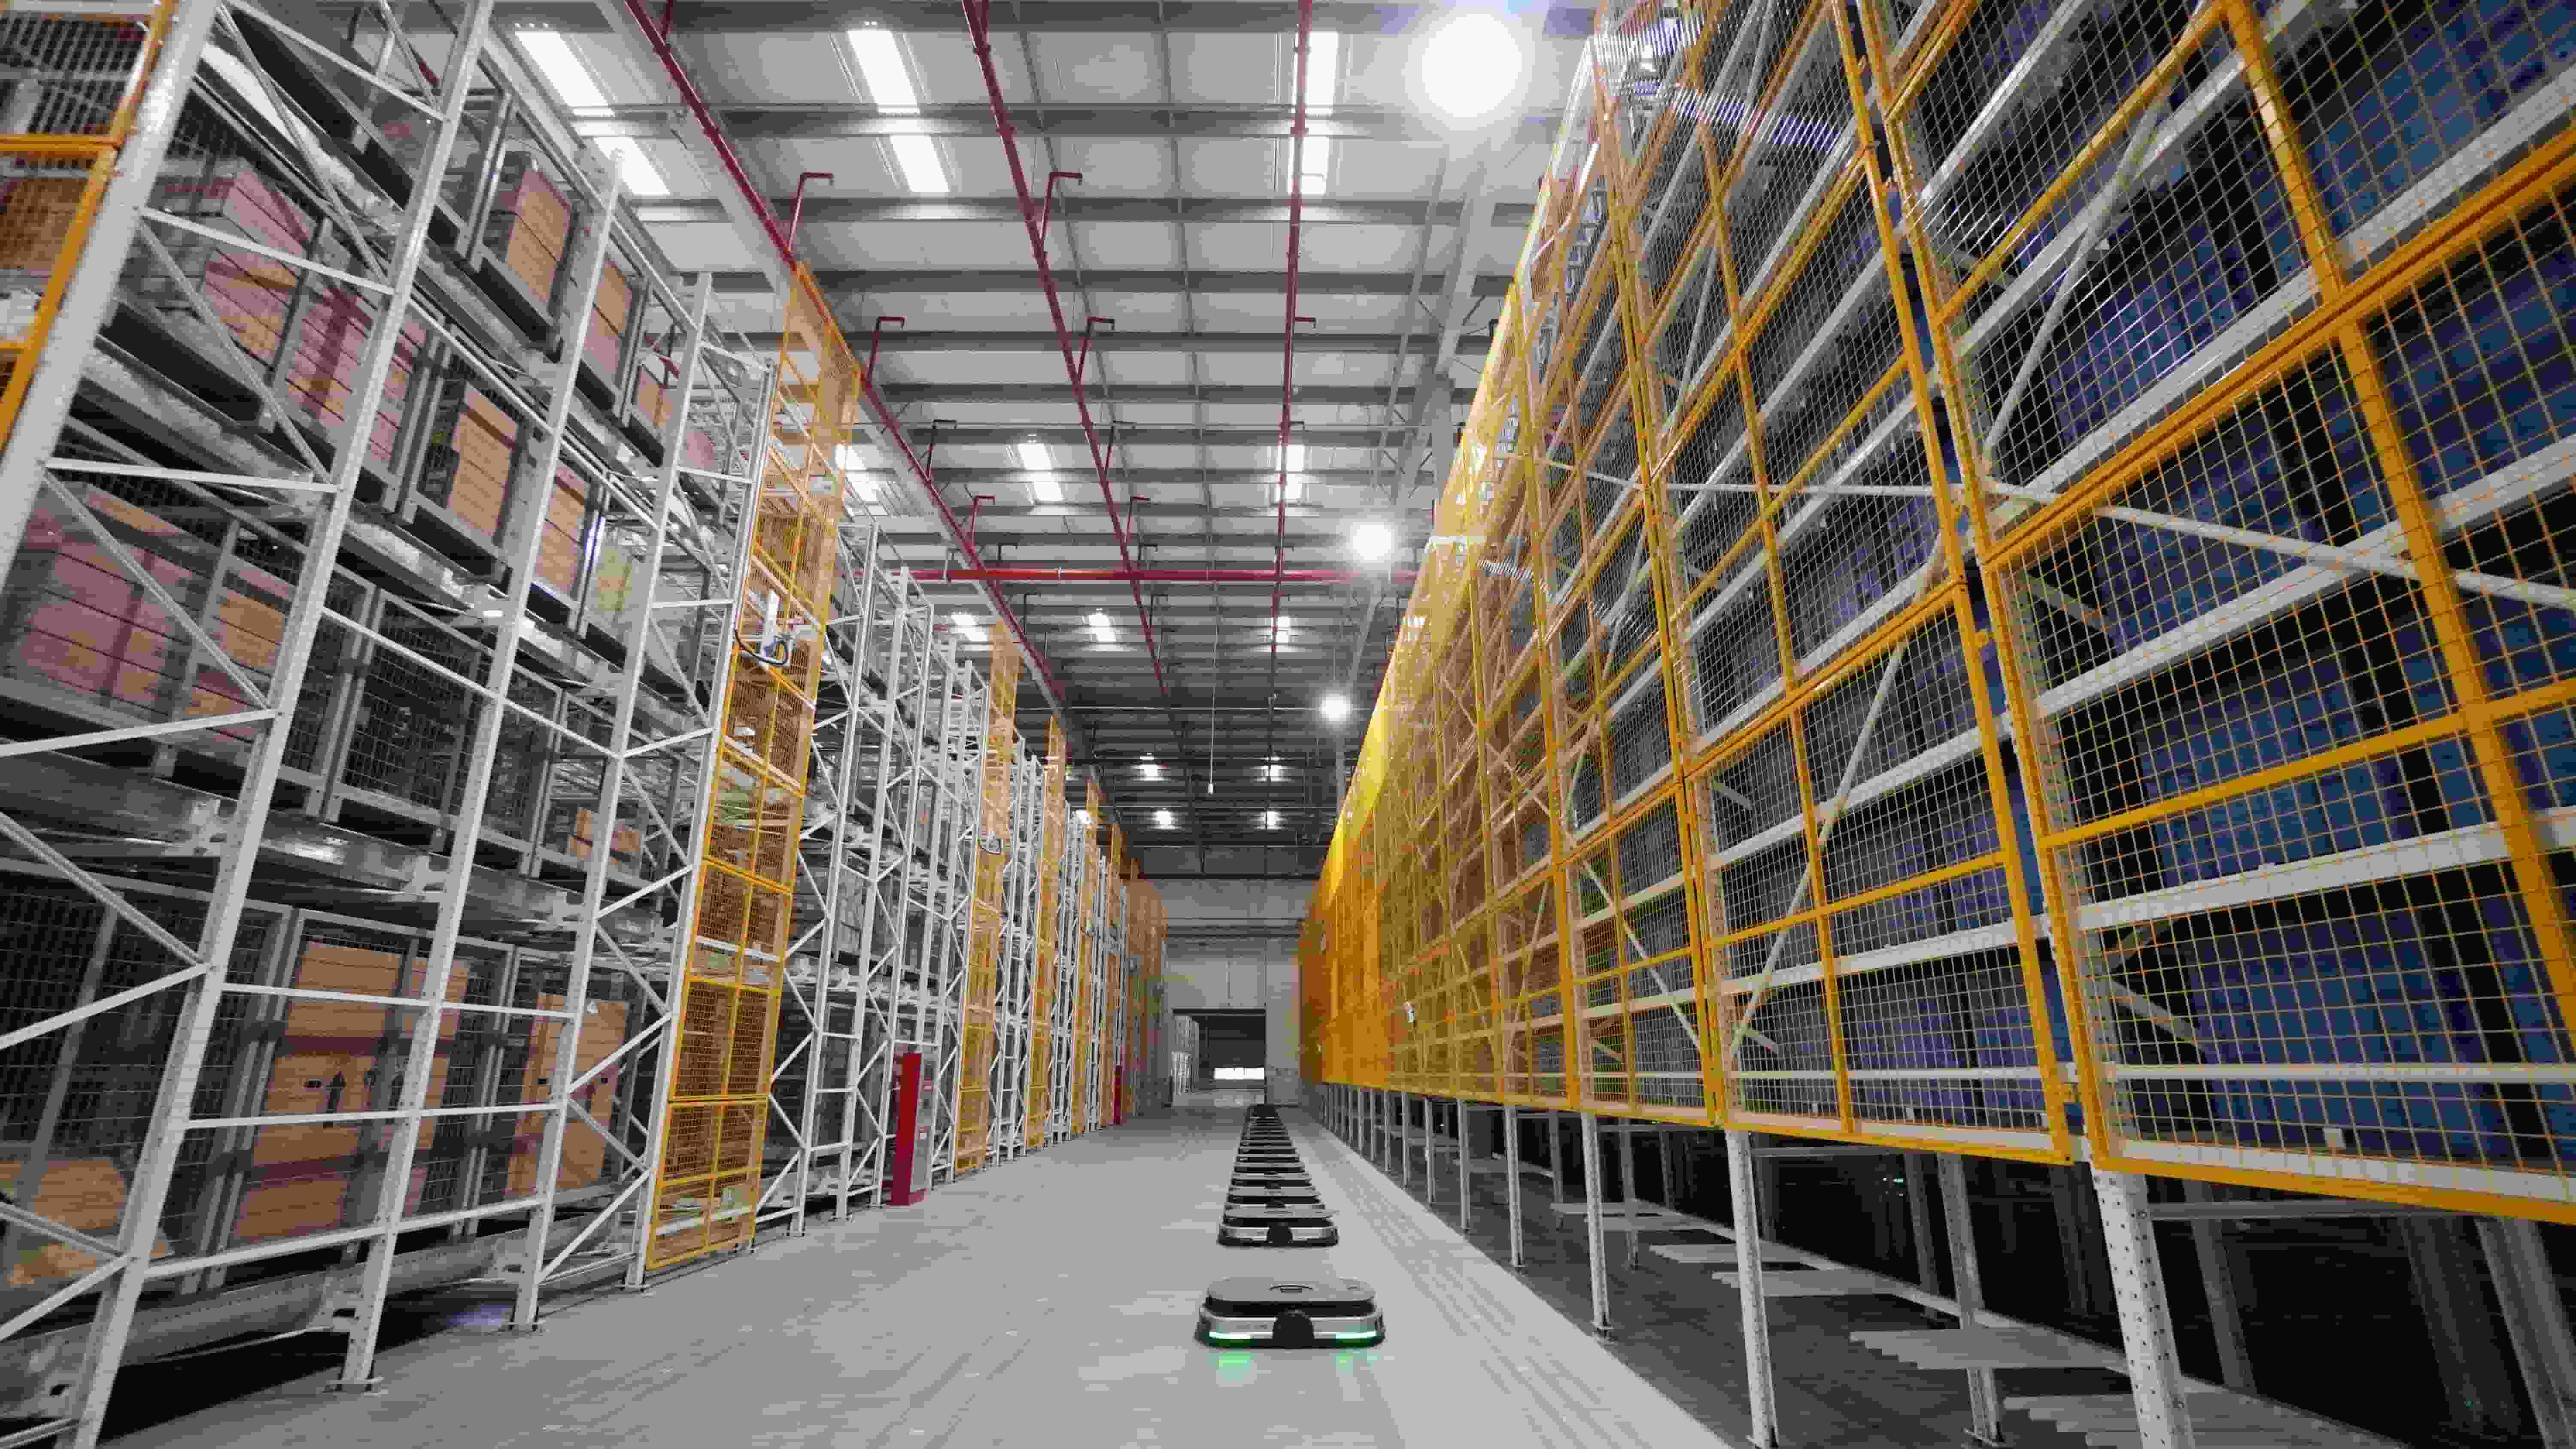
DELIECN 提供自主研发的化学品桶存储核心设备,涵盖四向穿梭机器人、WMS 和 WCS 管理系统、密集穿梭架和自动输送设施。
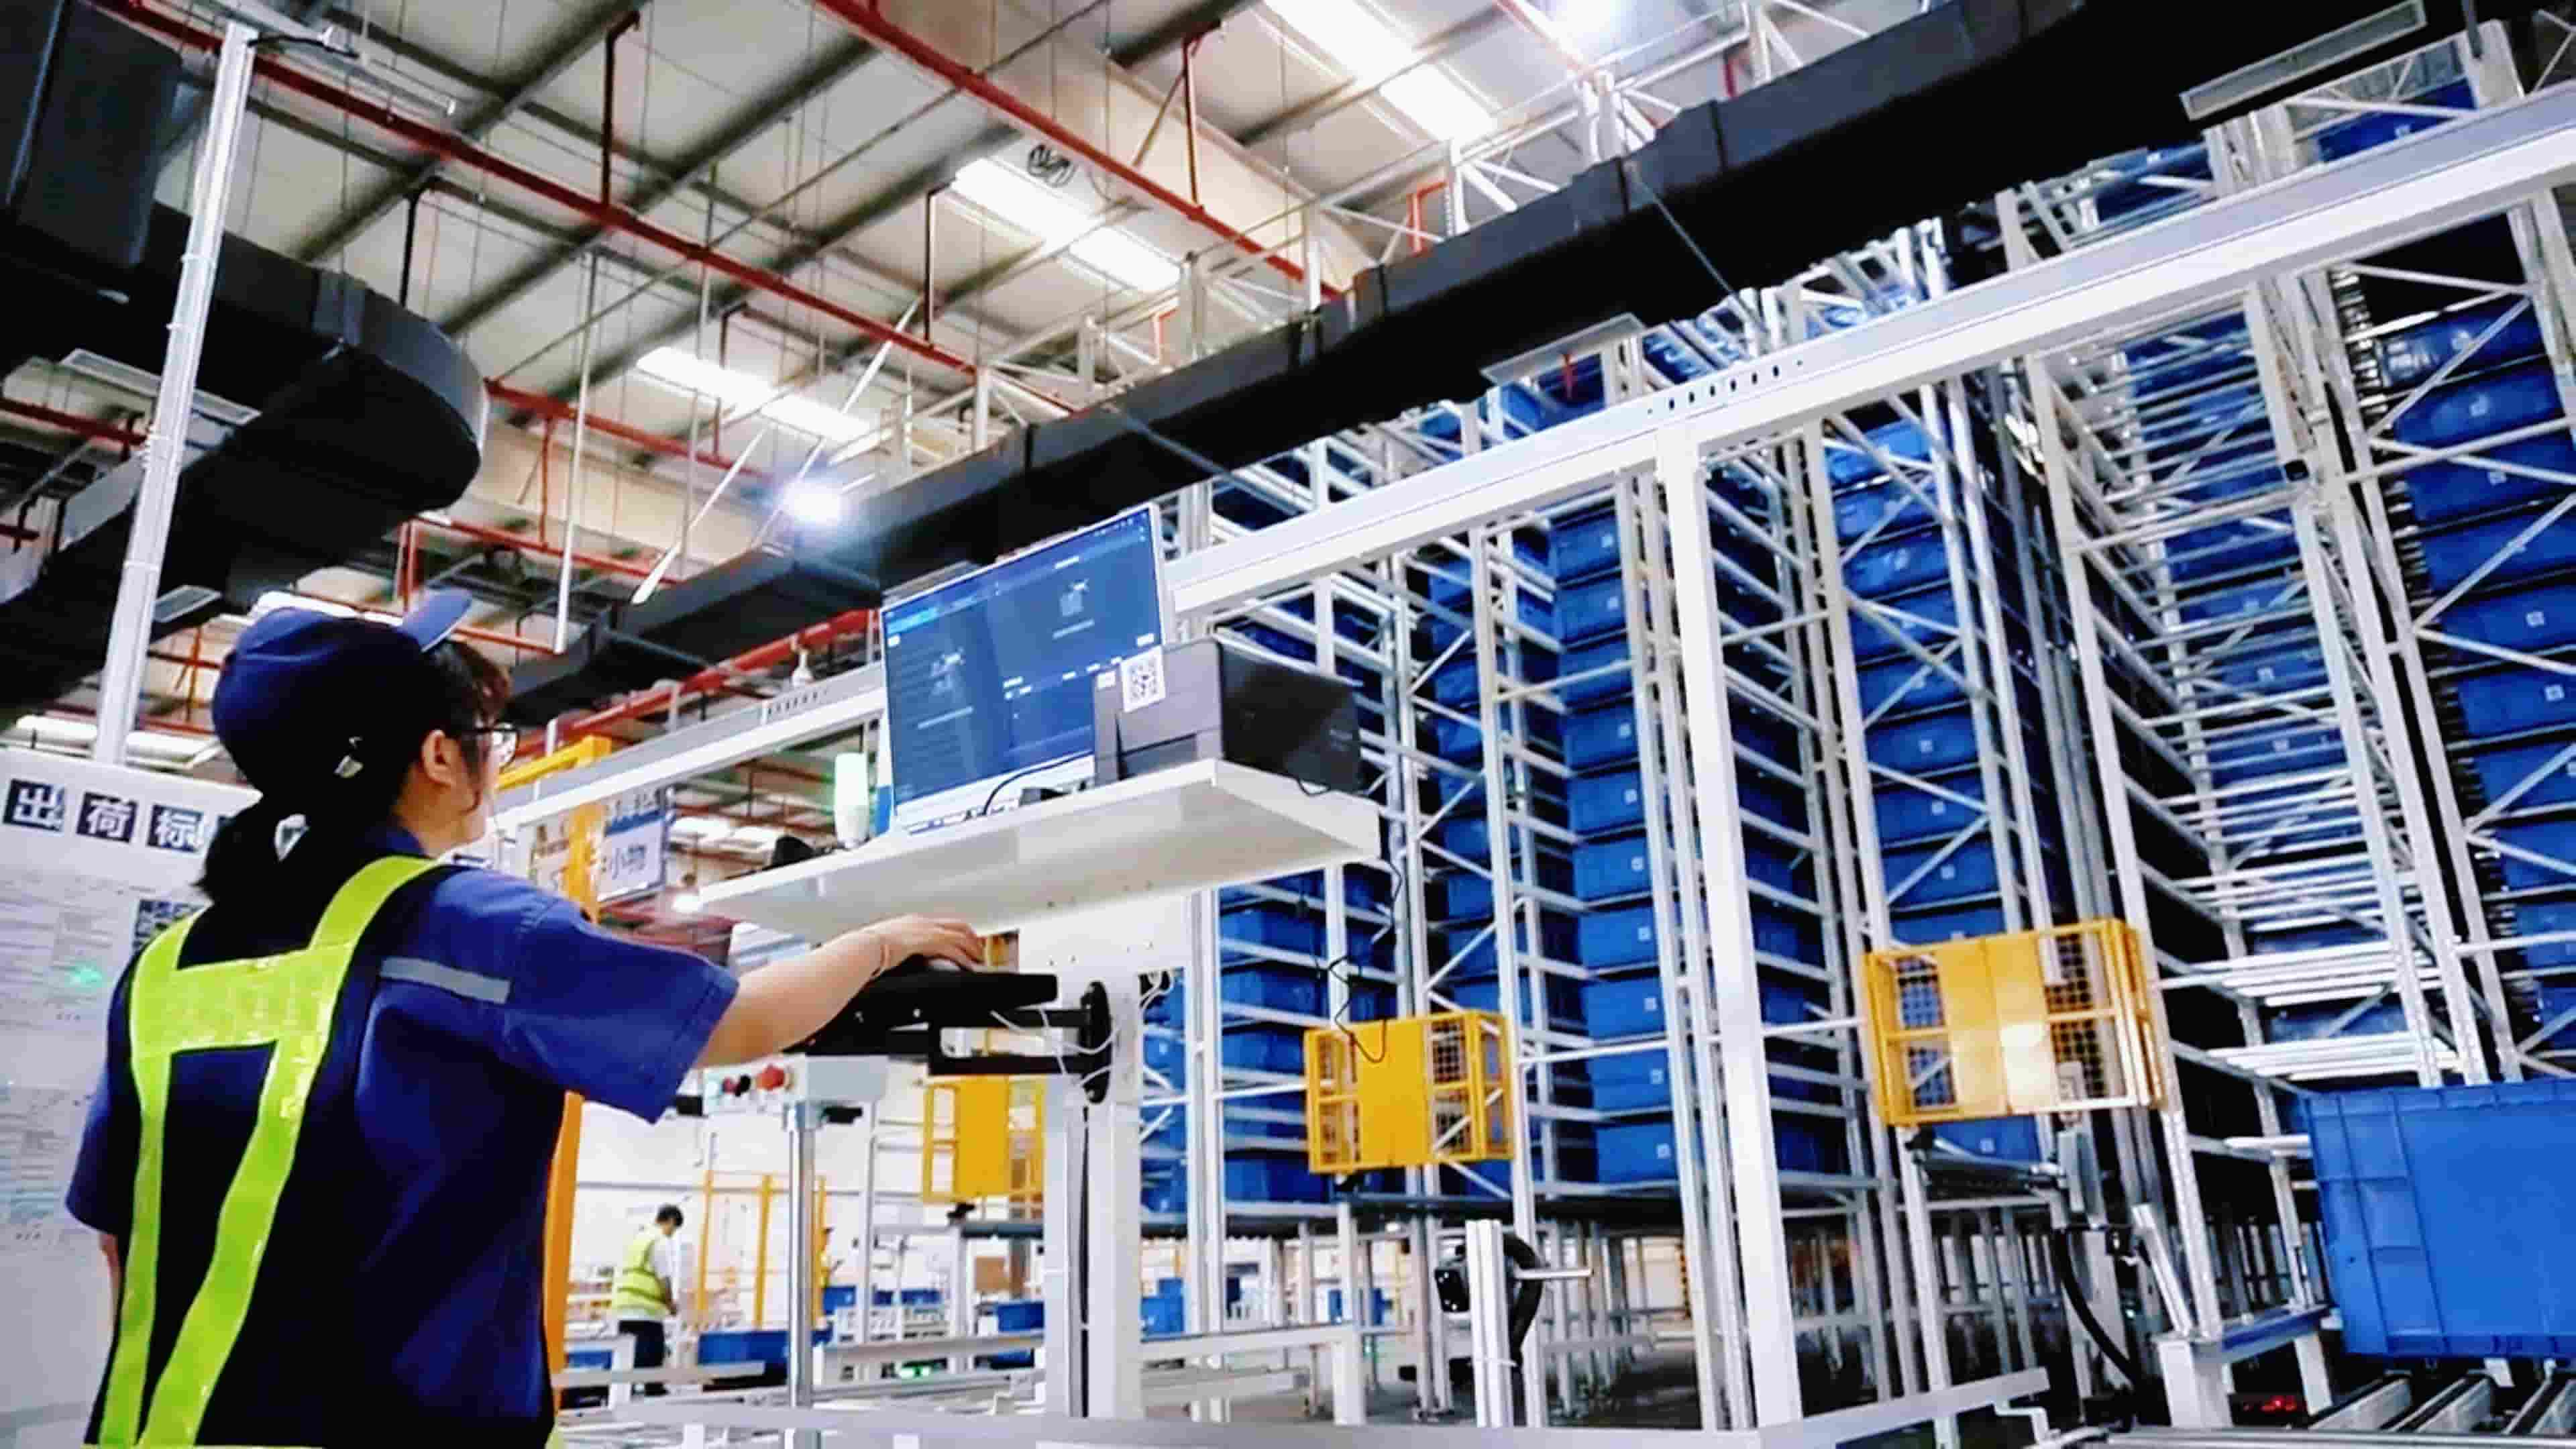
该项目采用10.8米高的密集存储布局,设有9072个存储位。配备8台升降机和16台四向穿梭机器人,构建无人闭环物流系统。
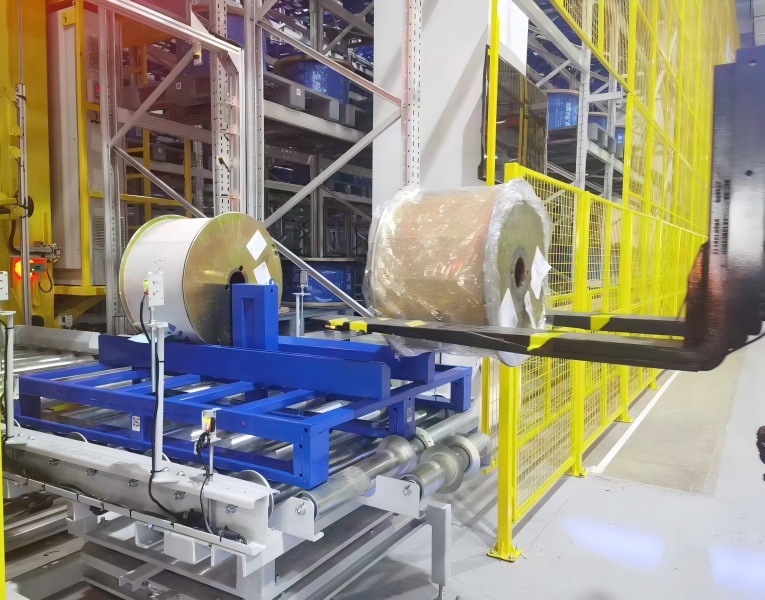
高效搬运:WCS统一调度系统可灵活搬运多种规格的料筒(单托盘装载量1.5吨)。实际吞吐量达到160吨/小时,效率提升60%–70%。自动托盘装配可防止挤压和碰撞损坏。
高效对接:37.66米长的全封闭双轨架空走廊实现了车间与仓库之间的稳定连接。防尘、防雨、防风的玻璃幕墙确保了符合化工行业标准的洁净输送。双轨设计有效避免了作业中断的风险。
安全可追溯的管理:防火墙隔离将原材料区和成品区分开,实现安全分类存储。WMS 与 ERP 和生产系统无缝对接,实现实时数据同步、动态库存监控和全生命周期产品追溯。
3. 穿梭式货架仓库升级的实际效益
效率提升 60%–70%:无人智能搬运取代人工操作,有效提高仓库入库和出库吞吐量,解决生产和仓储能力不足的问题。
节省 50% 以上的空间成本:高层密集存储充分利用垂直空间,大大提高存储容量,避免新建仓库的成本。
零损伤,更高安全性:自动托盘装配和封闭式输送避免产品碰撞和污染。标准的防火隔离和分区存储消除了化学品存储安全隐患。
标准化合规管理:数字化数据可追溯性和精细化库存管理帮助精细化工企业满足行业生产和仓储合规要求。
物流效率显著提高:托盘仓库中的货到人操作效率提高了 80%,拣货准确率达到 99.99%。
4. 为什么选择DELIECN进行仓库智能升级
作为一家专业的智能仓储研发和制造企业,DELIECN 提供适应各种存储特点的独家核心产品。
一站式全方位服务:涵盖现场评估、方案设计、独立设备生产、现场安装和系统调试,实现从传统仓库改造到智能无人化运营的无缝对接。
经过验证的行业实践:在精细化工仓储领域的大量成功案例帮助企业完成低风险、高回报的仓库智能化转型,降低劳动力成本,提高运营效率,增强企业整体竞争力。
结论
采用托盘穿梭式货架系统升级改造传统仓库,是精细化工企业最实用、最有效的改造方式。它解决了传统仓库空间利用率低、效率低、安全性差、可追溯性差等痛点,实现了仓储作业的全流程自动化、数字化和精益化管理。
