
 AS/RS搬运机器人
 垂直存储模块
 输送设备
 智能仓储系统
 仓库货架
 行业
 服务
 关于我们






如何利用托盘穿梭机器人升级传统化学品仓库
主要行业挑战
润滑油添加剂的仓储面临着精细化学品存储的典型挑战。传统仓库通常存在空间利用率低、桶装物料存放杂乱无章以及严重依赖人工搬运等问题。人工操作容易导致产品碰撞和损坏。
原材料和成品混放也可能造成安全隐患。低产量、高错误率、可追溯性差以及开放式输送环境都会限制标准化生产的扩张。
对于化工企业而言,仓库升级不应仅仅关注容量提升,还应提高安全性、可追溯性、流程连续性以及生产与仓库的衔接性。
项目背景
客户是一家全球领先的润滑油添加剂供应商,产品出口到欧洲、东南亚等地区。为了支持业务增长并解决传统仓储的局限性,该公司将其5120平方米的仓库升级改造为全自动数字化智能物流仓储系统。
该项目主要围绕三个核心需求展开:
1. 高密度分区存储: 原材料和成品分类存放,适用于圆形和方形吨桶。
2. 生产仓库自动对接: 用于无缝输送的架空走廊系统。
3. 稳定高吞吐量: 保持每小时80吨的效率。
系统配置
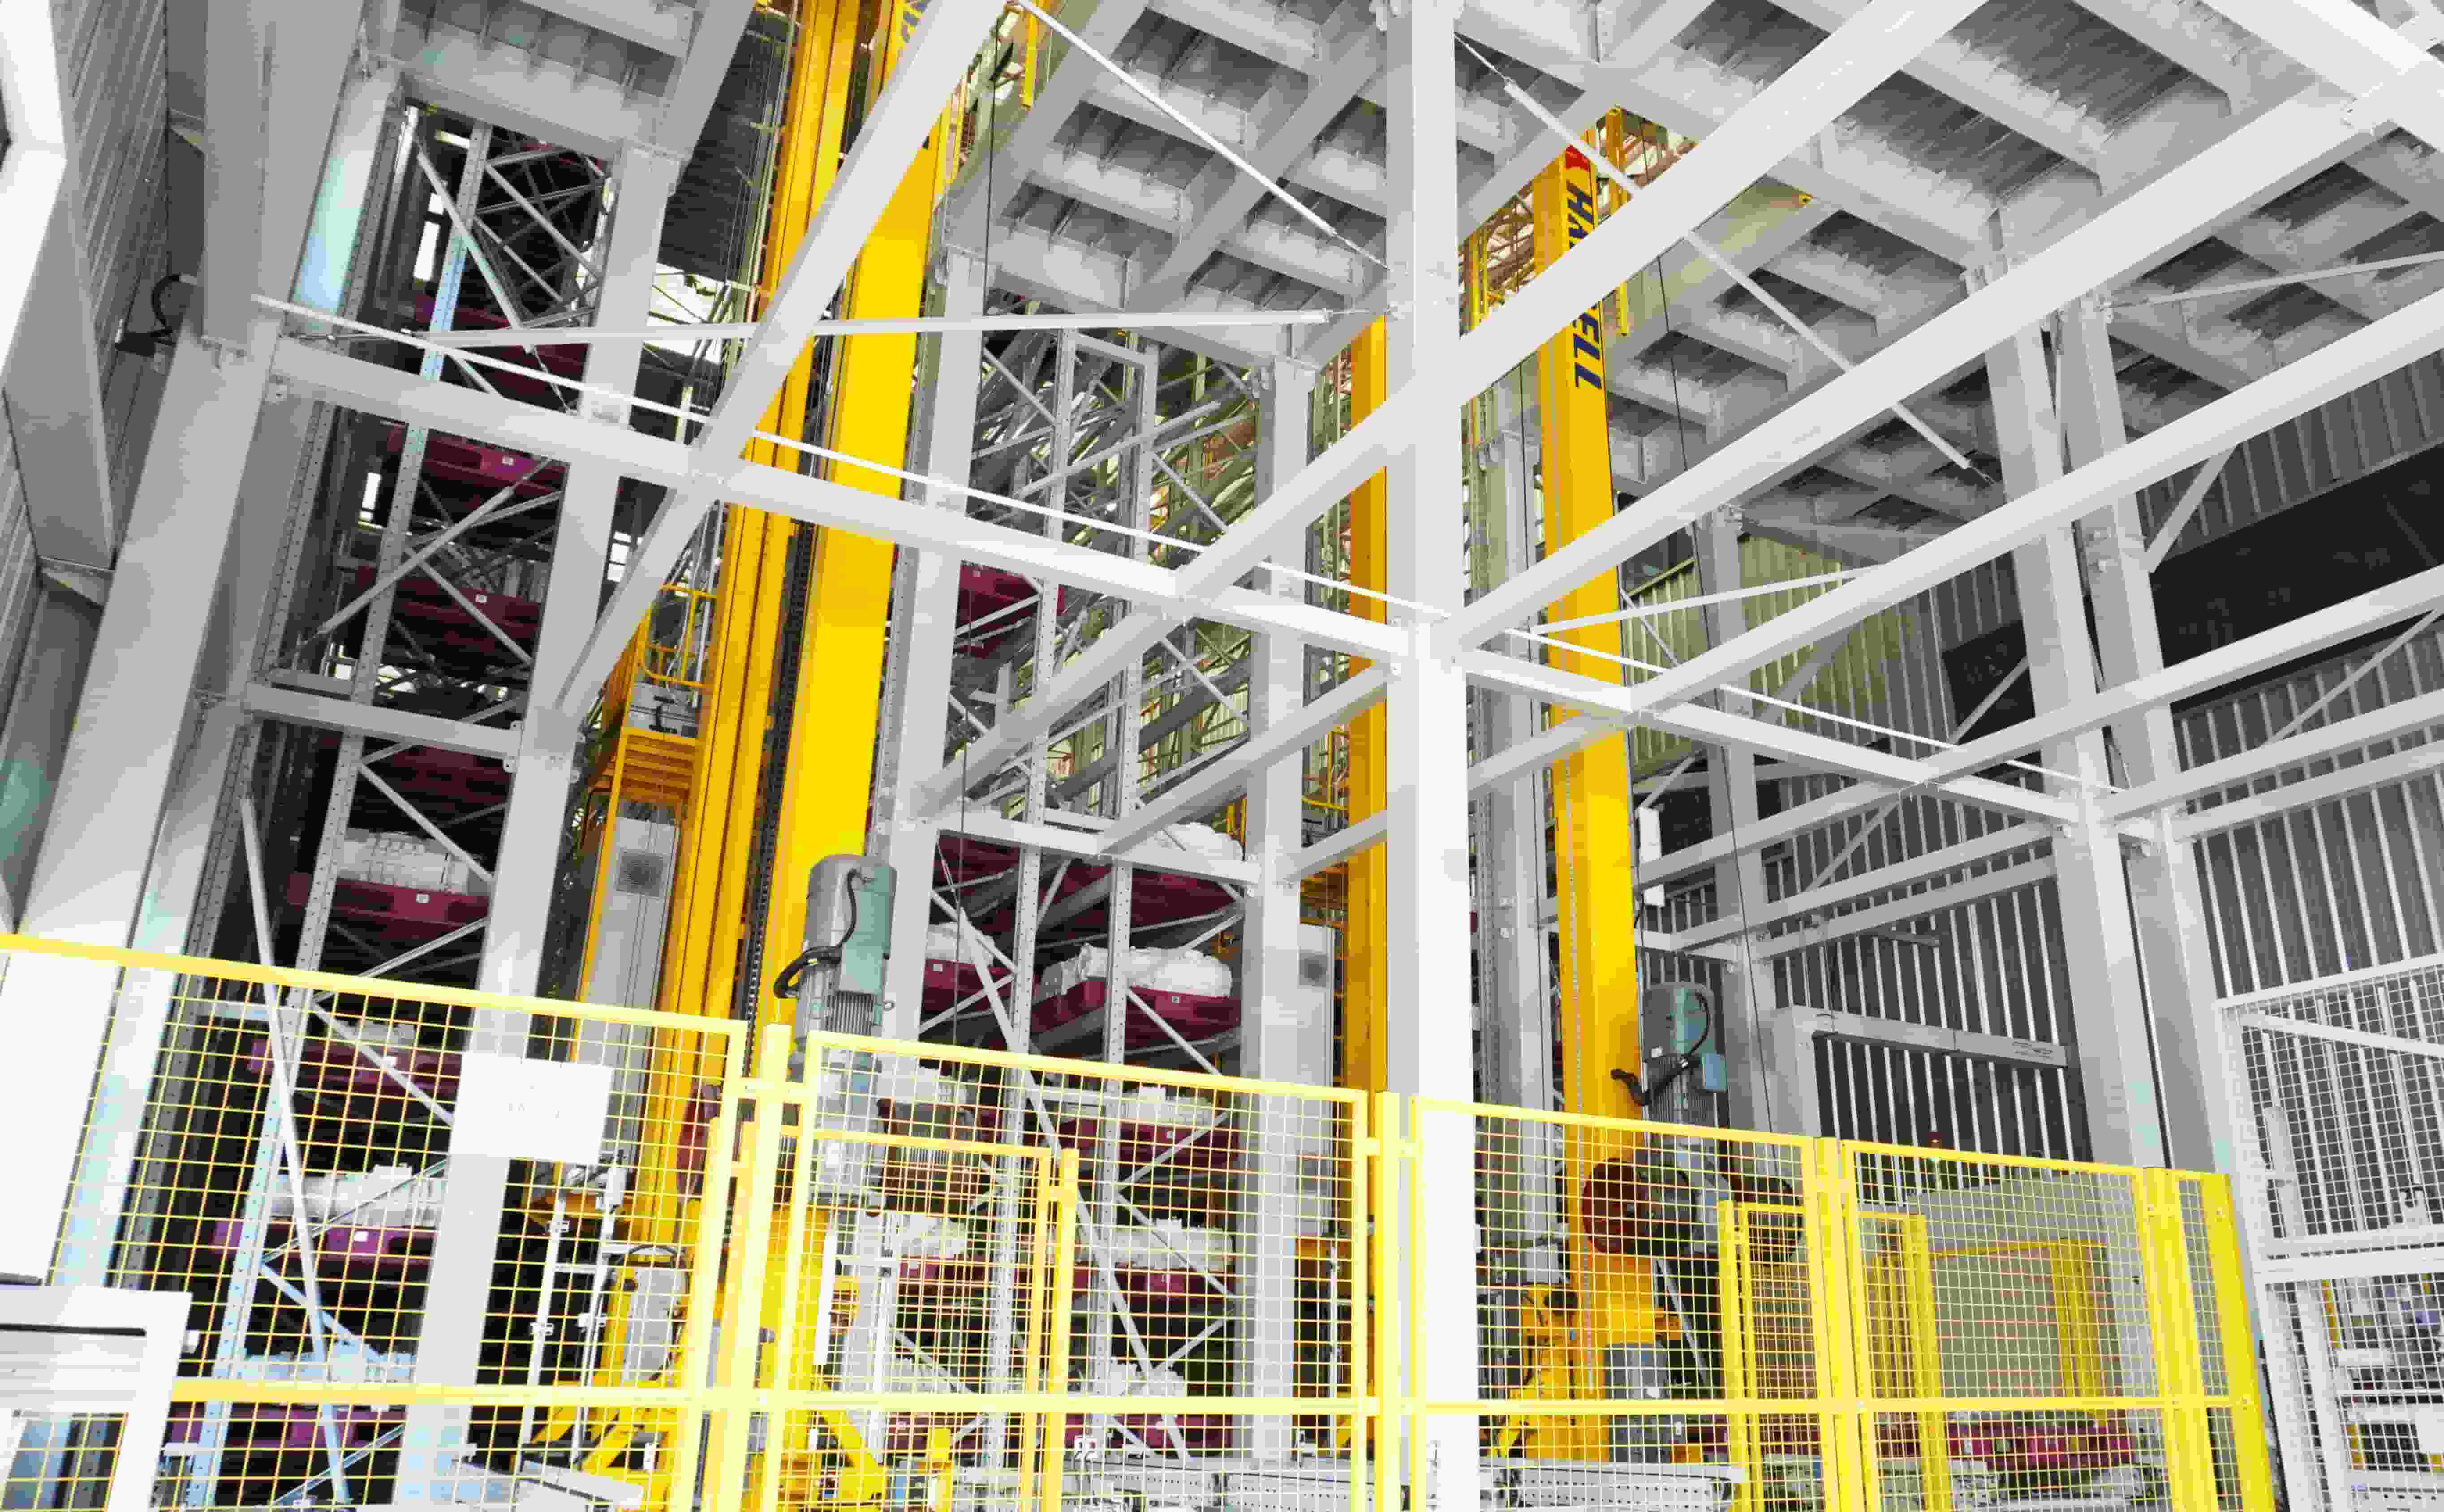
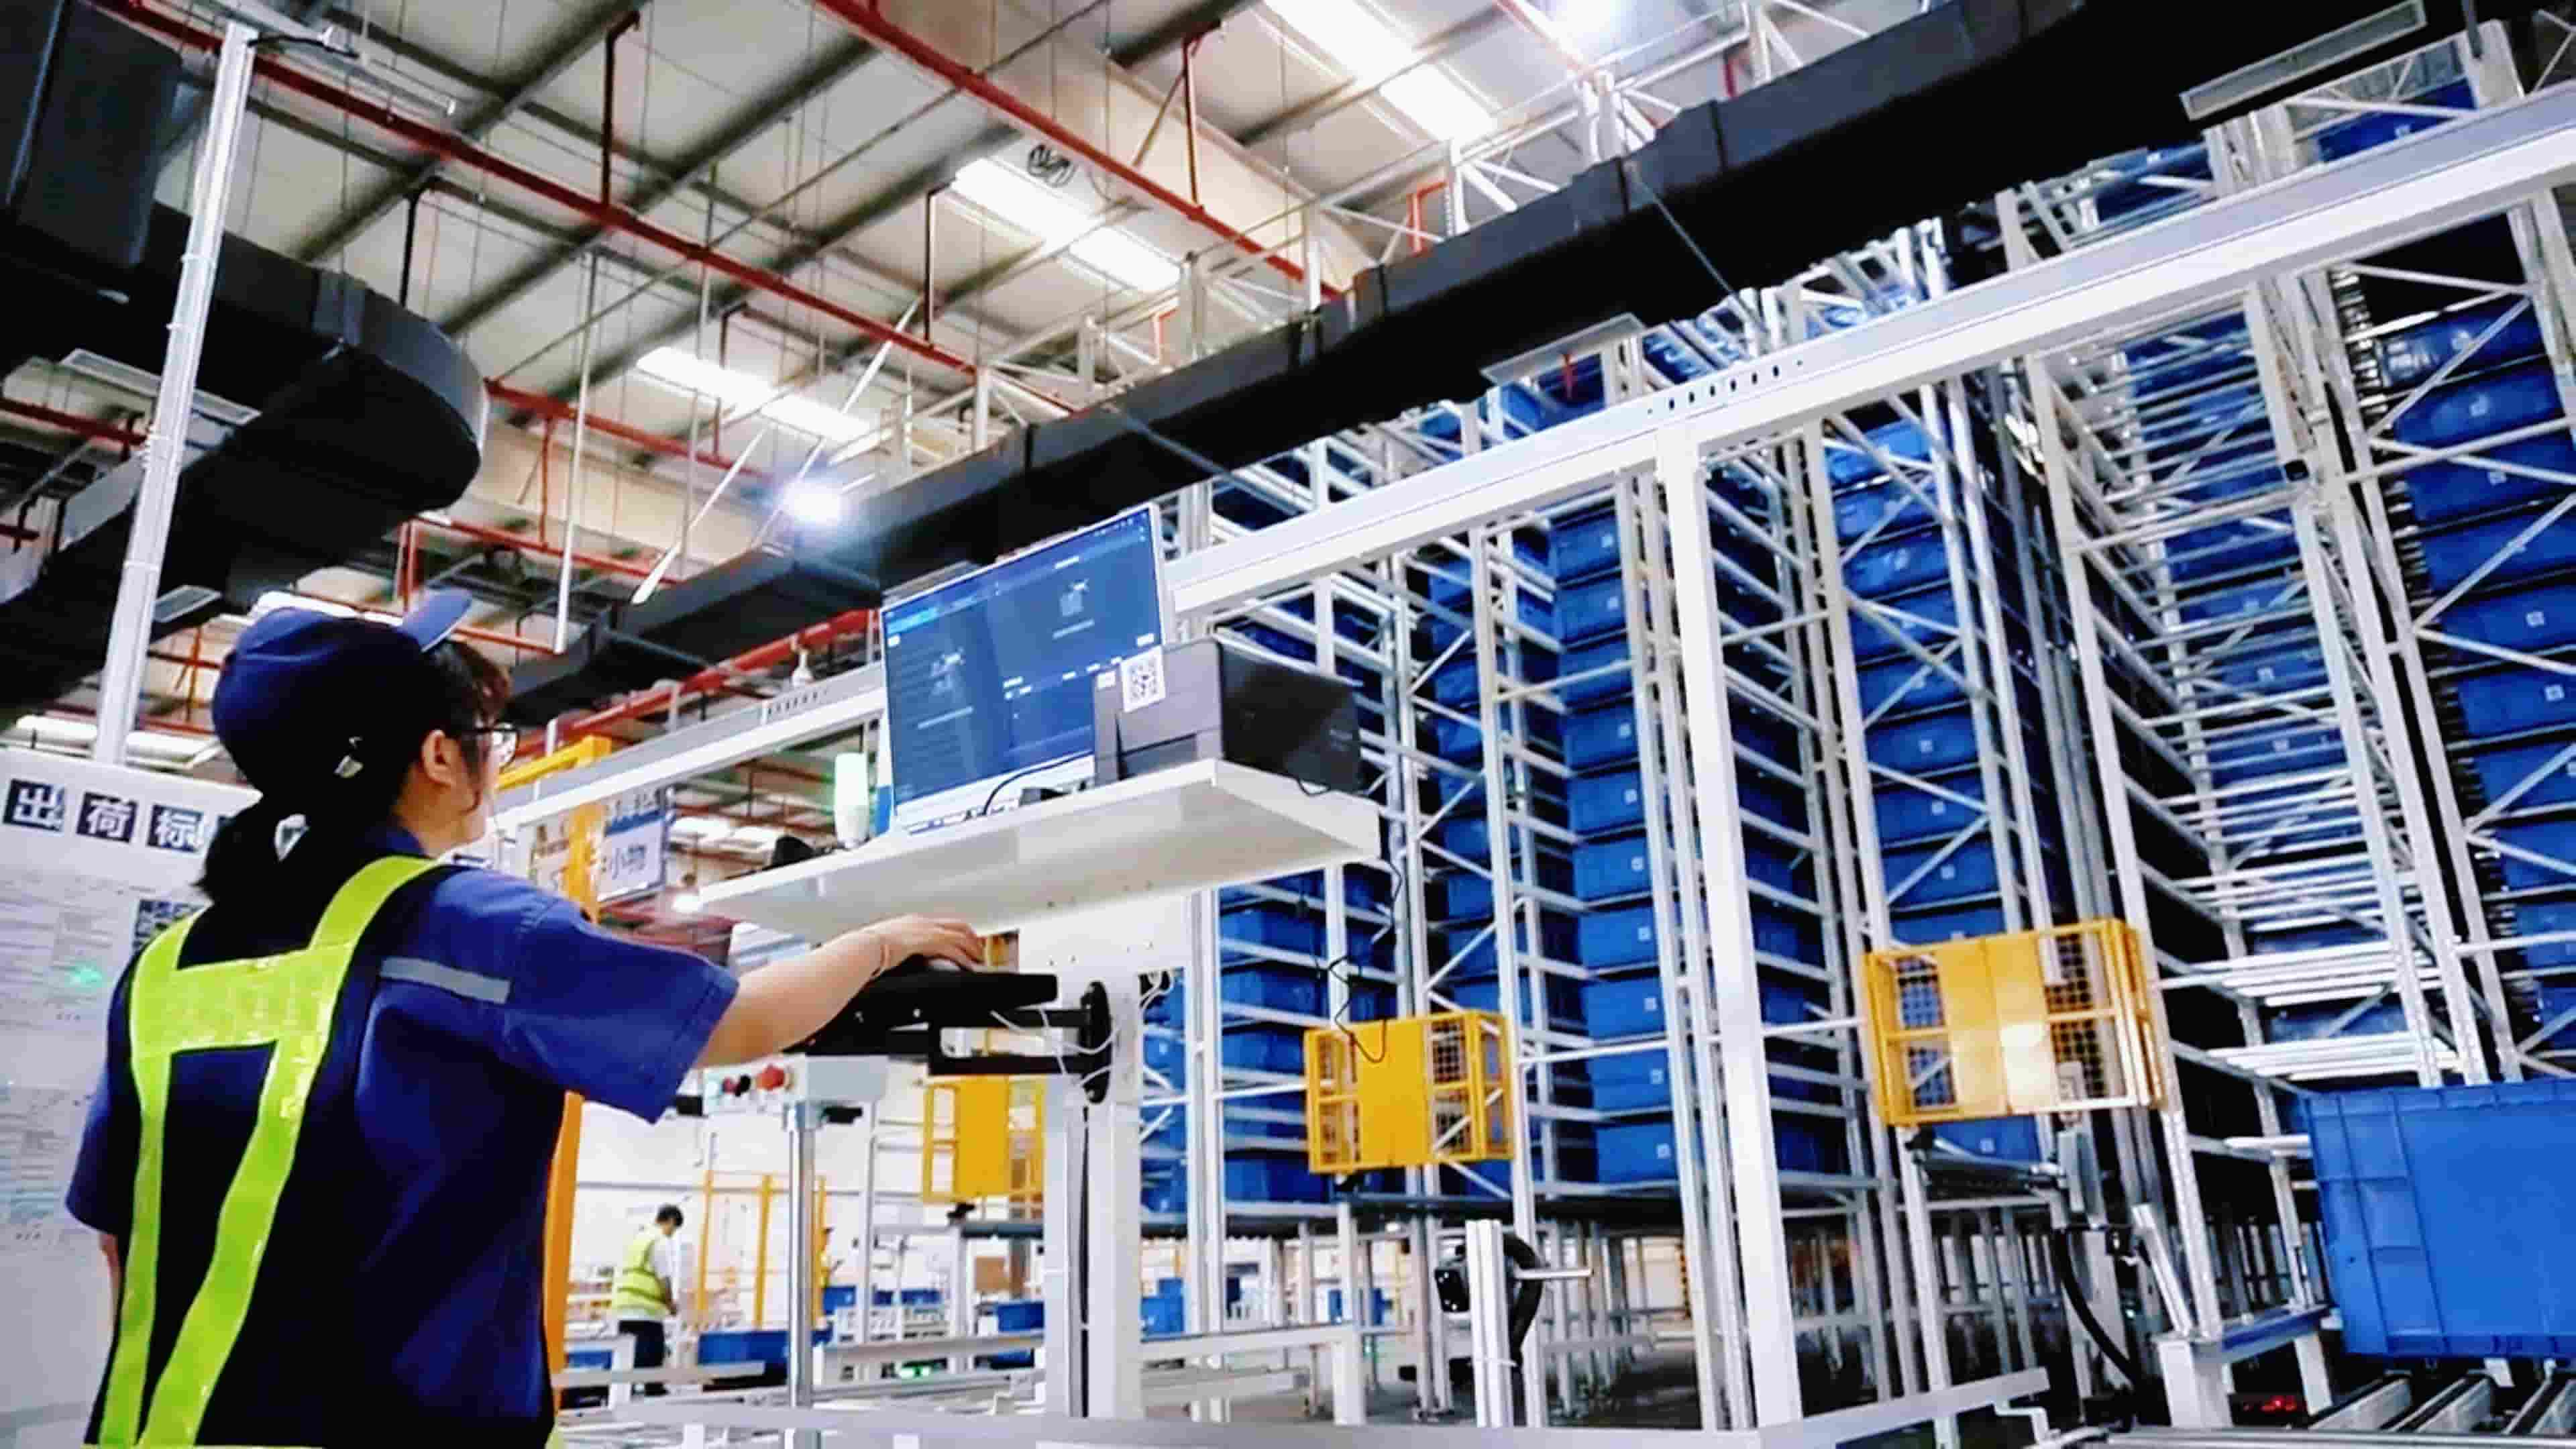
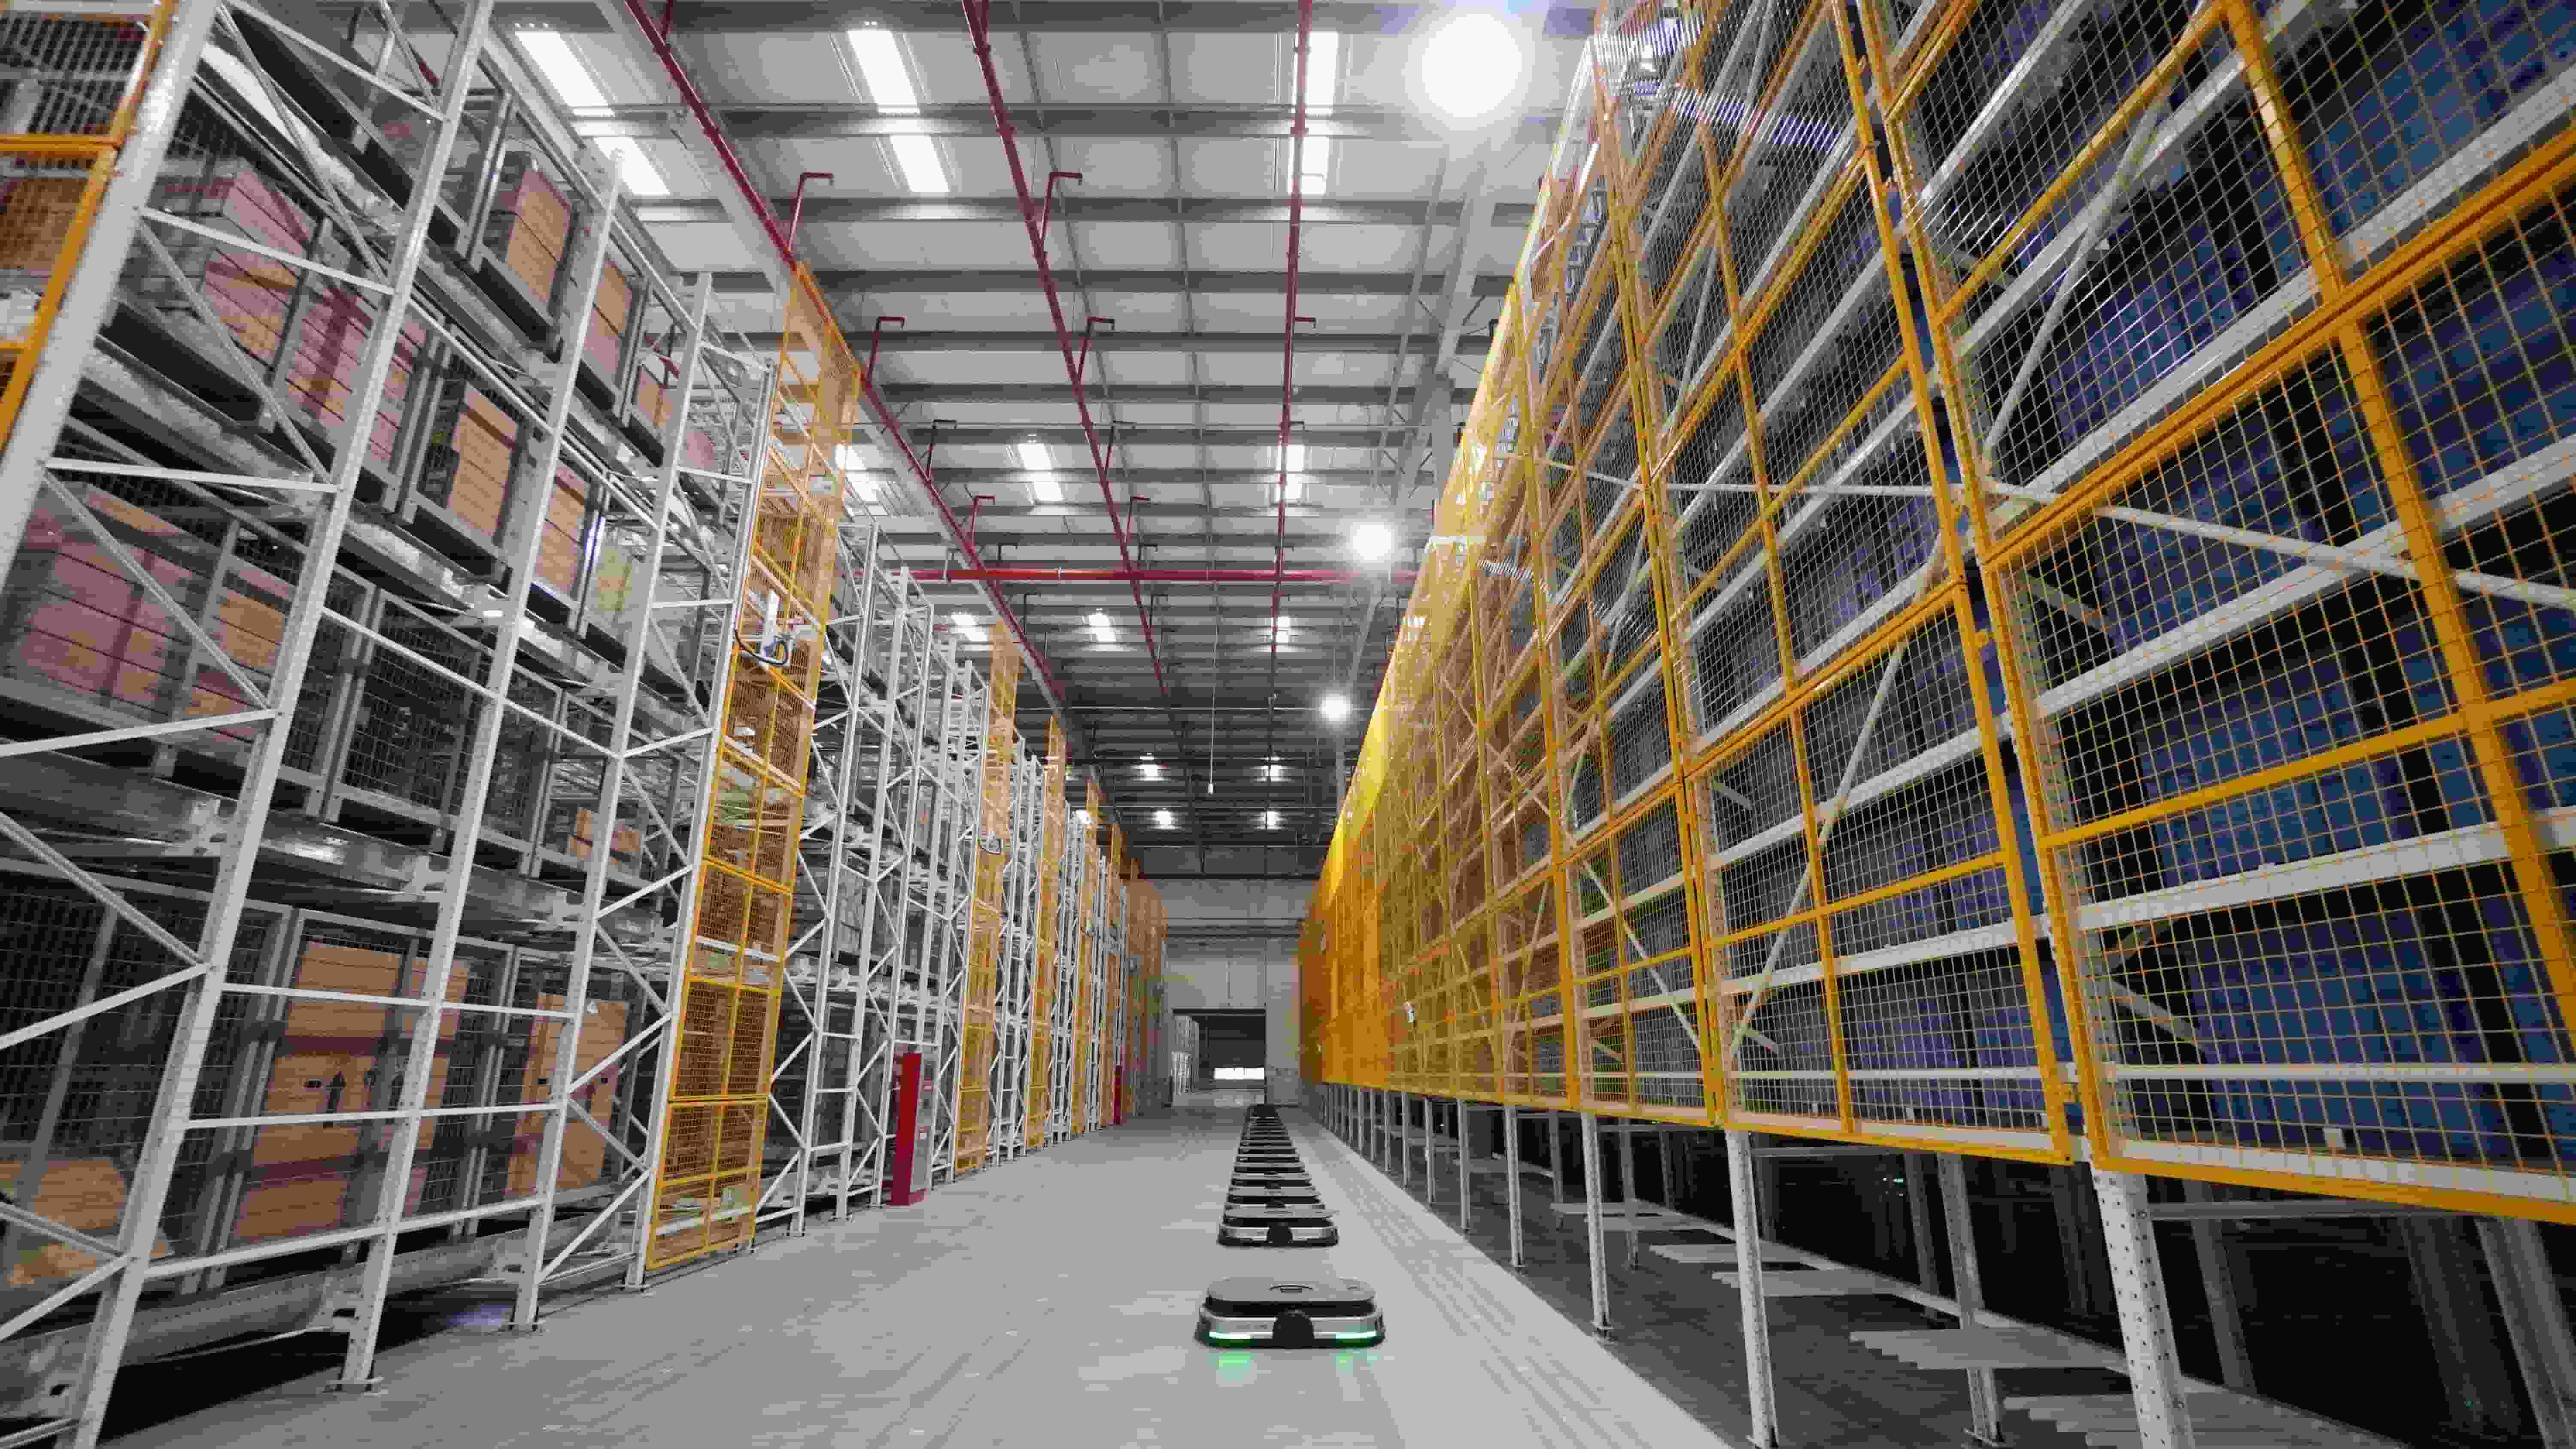
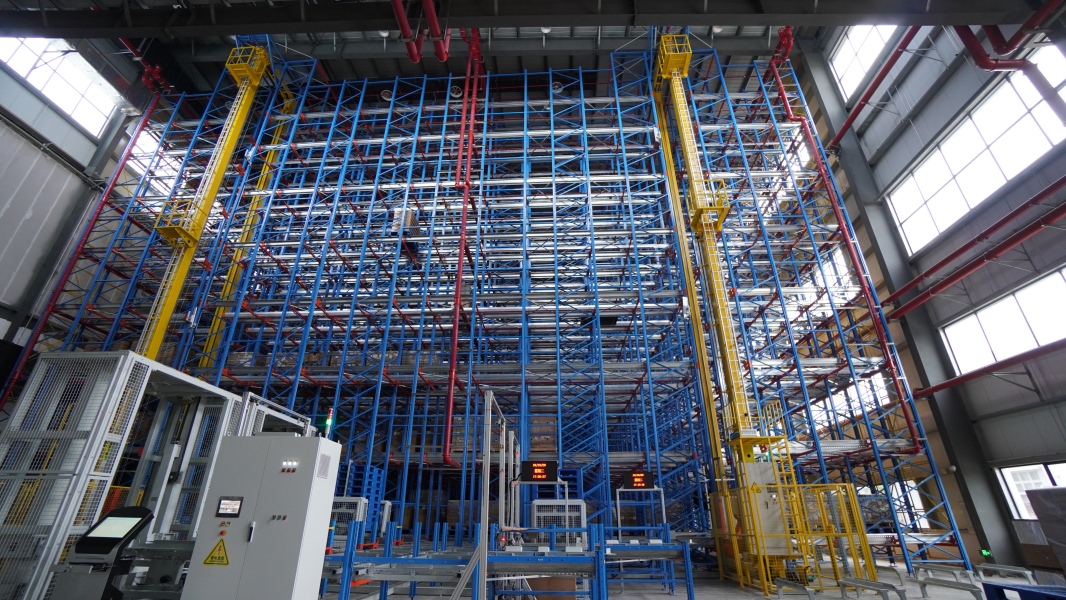
该解决方案提供了自主研发的化学品桶装存储核心设备,包括四向穿梭机器人、WMS和WCS管理系统、密集存储系统等。 穿梭式货架以及自动输送设施。
该项目采用了10.8米高的密集存储布局, 9,072 个存储位置它配备了8部电梯和16个四向轨道。 穿梭机器人构建无人闭环物流系统。
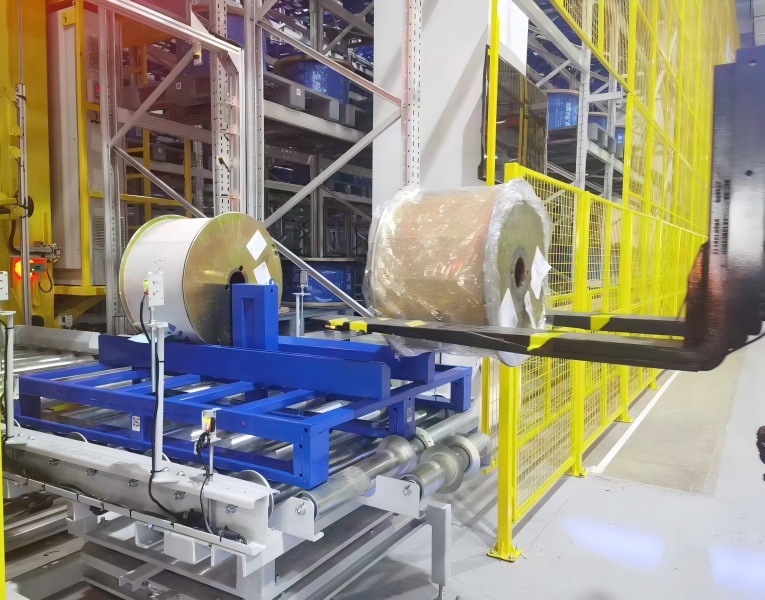
高效的装卸和对接
处理效率: 产量可达每小时 160 吨,效率提高 60% 至 70%。支持最大重量达 1.5 吨的多规格桶。
仓库装卸: 37.66米全封闭双轨高架走廊。防尘、防雨、防风。
双轨设计降低了运行停机的风险,提高了系统可靠性。自动托盘装配有助于防止生产过程中出现挤压和碰撞损坏。 自动化存储运输和回收。
安全可追溯的管理
该项目采用防火墙隔离技术,将原材料区和成品区分隔开来。这有助于实现安全的分类存储和更清晰的区域划分管理。
WMS与ERP和生产系统对接,实现实时数据同步、动态库存监控和全生命周期产品追溯。这有助于企业更精准地管理批次、库存、入库任务、出库任务和生产环节。
解决方案的优势
场景定制: 作为一家集研发和制造于一体的企业,该供应商为精细化学品桶装存储和自动化生产对接提供了量身定制的解决方案。
成本效益高: 高密度货架最大限度地发挥了这座5120平方米仓库的价值。全流程无人化操作降低了人工和管理成本。
合规性和安全性: 防火分区、封闭式清洁输送和智能可追溯性有助于满足精细化学品安全和质量管理要求。
项目总结与结论
此次智能仓库升级解决了传统化学品仓储的几个问题,包括效率低下、空间不足、安全隐患和可追溯性差。
对于传统的化学品仓库,托盘穿梭机器人和 穿梭式货架 提供切实可行的升级方案。该系统可以提高存储密度,减少对叉车的依赖,改善生产与仓库之间的衔接,并加强物料可追溯性。
对于处理重型桶、IBC 集装箱、原材料和成品的企业而言,设计完善的四向穿梭式自动化立体仓库 (AS/RS) 可以支持更安全、更清洁、更高效的仓库转型。
常问问题
传统化学品仓储面临哪些问题?
常见问题包括空间利用率低、桶装产品存放杂乱、产品碰撞风险、混合存放危险、吞吐量低、人为错误、可追溯性差以及生产仓库联系薄弱。
项目配置是什么?
该项目升级了一个 5,120 平方米的仓库,该仓库拥有 9,072 个存储位、8 个升降机、16 个四向穿梭机器人、密集穿梭货架、WMS、WCS 和自动输送设施。
升级后的解决方案达到了怎样的吞吐量?
该系统设计用于实现稳定的高吞吐量,在实际的入库和出库处理中达到了每小时 160 吨。